Le plastique est un matériau de choix pour la fabrication de lunettes, et pour cause. Différents types de plastique comme le TR (caoutchouc thermoplastique), l'ABS (acrylonitrile butadiène styrène) et le PC (polycarbonate) apportent chacun quelque chose d'unique. Le TR est parfait pour les montures pour enfants car il est flexible et durable, idéal pour les moments difficiles. L'ABS est souvent choisi pour les montures de sport en raison de sa robustesse, garantissant que vos lunettes peuvent encaisser les chocs et continuer à fonctionner. Et puis il y a le PC, qui est une option plus économique, souvent utilisée dans les lunettes et les lunettes de sécurité abordables.
Les lunettes en plastique, souvent appelées lunettes à injection, doivent leur nom à leur mode de fabrication. Le processus consiste à injecter du plastique fondu dans des moules pour former les montures. Vous êtes curieux de savoir comment tout cela fonctionne ? Examinons l'ensemble du processus, depuis les granulés de plastique brut jusqu'au produit final, et je partagerai également quelques conseils pour améliorer la qualité en cours de route.
1. Moulage : le plan de vos cadres
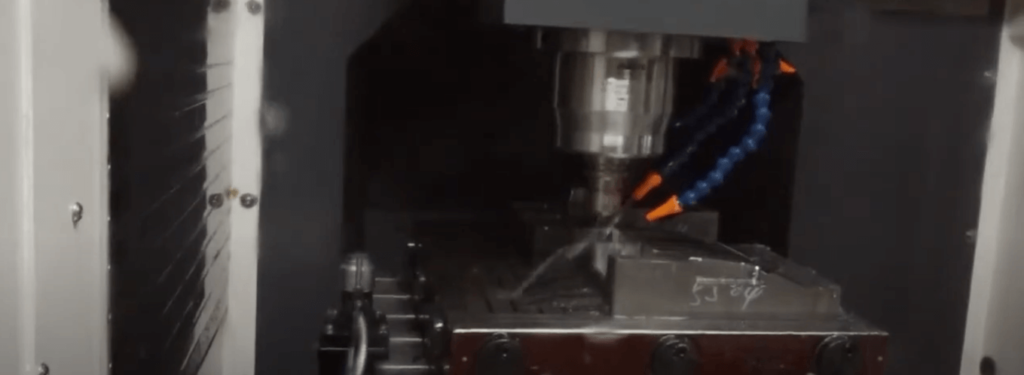
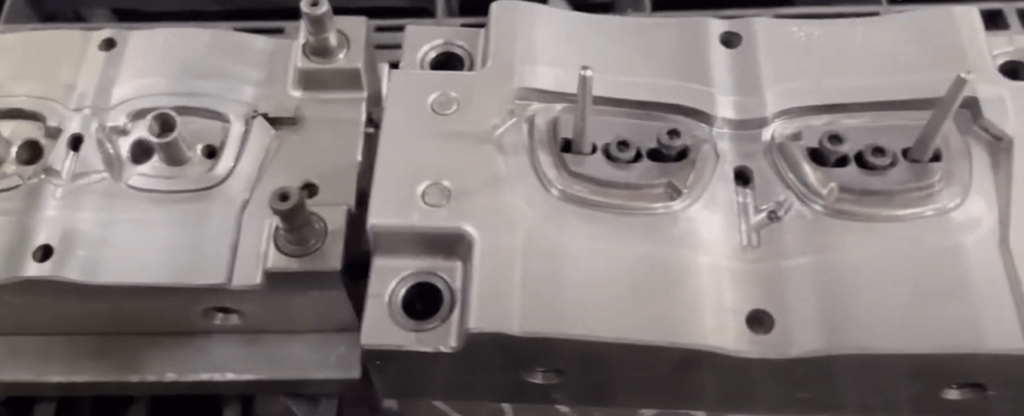
Tout commence par le moulage. C'est là que les montures en plastique commencent à prendre forme. Les machines d'injection utilisées dans ce processus dépendent fortement de la précision des moules, qui constituent en fait le plan directeur de vos montures. Plus le moule est performant, meilleur sera le produit final. Mais voici le problème : la fabrication de ces moules représente le plus gros investissement initial dans la production de lunettes injectées. C'est pourquoi il est si crucial d'obtenir le bon moule.
Pour créer une paire de montures en plastique, vous avez besoin de deux moules : un pour l'avant de la monture et un autre pour les branches (les branches qui reposent sur vos oreilles). Le coût de ces moules n'est pas bon marché. Un moule avant peut coûter entre 1,300 2,000 et 1,000 1,300 dollars, selon la complexité du design. Les moules pour les branches sont un peu moins chers, coûtant environ XNUMX XNUMX à XNUMX XNUMX dollars par paire.
Mais ce n'est pas seulement une question d'argent, c'est aussi une question de temps. Il faut généralement 30 à 45 jours pour fabriquer ces moules à partir de zéro. Et même une fois le moule prêt, il peut être nécessaire de le peaufiner après l'avoir testé. De plus, un entretien régulier est essentiel pour maintenir les moules en bon état sur le long terme.
2. Moulage par injection : mise en forme des cadres
Une fois les moules prêts, la véritable magie commence avec le processus de moulage par injection. C'est là que les granulés de plastique brut sont fondus et injectés dans les moules pour créer les cadres. Cela semble assez simple, mais il ne s'agit pas seulement d'appuyer sur un bouton.
Par exemple, lors de la fabrication des branches, des noyaux de fil sont souvent insérés pendant le processus d'injection pour donner aux branches plus de résistance et de stabilité.
La clé du moulage par injection est de tout faire en une seule fois une fois que la machine est en marche. Pourquoi ? Parce qu'il y a beaucoup de travail de préparation à effectuer avant de pouvoir réellement commencer le moulage. Voici ce qui doit être fait :
- Nettoyage du système:Tout d'abord, il faut nettoyer le système d'alimentation et le moule. Même si vous utilisez le même matériau que précédemment, cette étape ne peut pas être ignorée.
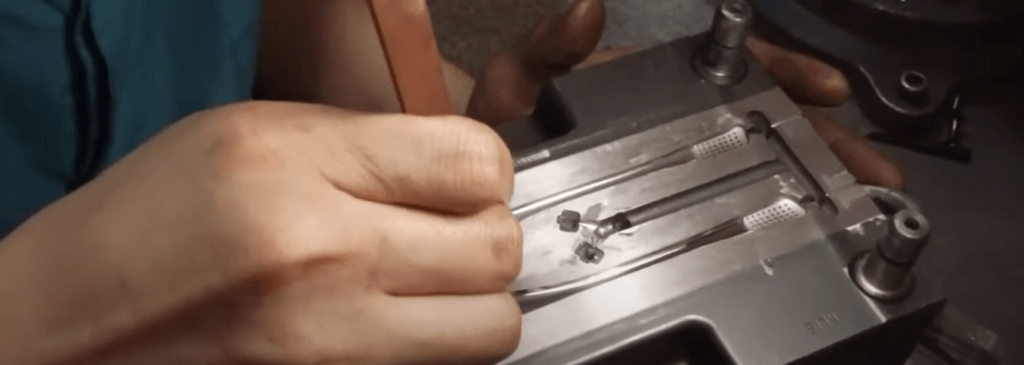
- Installation du moule:Ensuite, le moule doit être installé à l'intérieur de la machine. Et croyez-moi, ce n'est pas une mince affaire. Ces moules sont lourds, tellement lourds que personne ne peut le faire seul. Il faut généralement deux ou trois ouvriers, ainsi qu'un système de poulies, pour réaliser le travail.
- Configuration de l'appareil:Enfin, la machine doit être configurée avec des paramètres précis comme la température de travail, la force d'injection et le temps de façonnage. Cela implique quelques essais et erreurs pour que tout soit parfait.

En raison de tout ce travail de préparation, les usines préfèrent laisser la machine tourner en continu jusqu'à ce que le modèle soit entièrement terminé. Pour les commandes importantes, comme des dizaines de milliers de cadres, cela signifie souvent travailler par équipes pour que la chaîne de production fonctionne 24 heures sur 24.
3. Polissage : lissage des bords rugueux
Une fois les montures façonnées, l'étape suivante est le polissage. C'est à ce moment-là que nous éliminons les traces laissées par le processus d'injection et que nous préparons les montures pour la coloration.
3.1 Traitement des joints d'injection

Lorsque les montures sortent du moule, les faces et les branches sont souvent encore reliées par de petits joints. La séparation de ces parties laisse des traces visibles, il faut donc polir soigneusement ces zones pour les lisser.
3.2 Lissage des lignes de joint
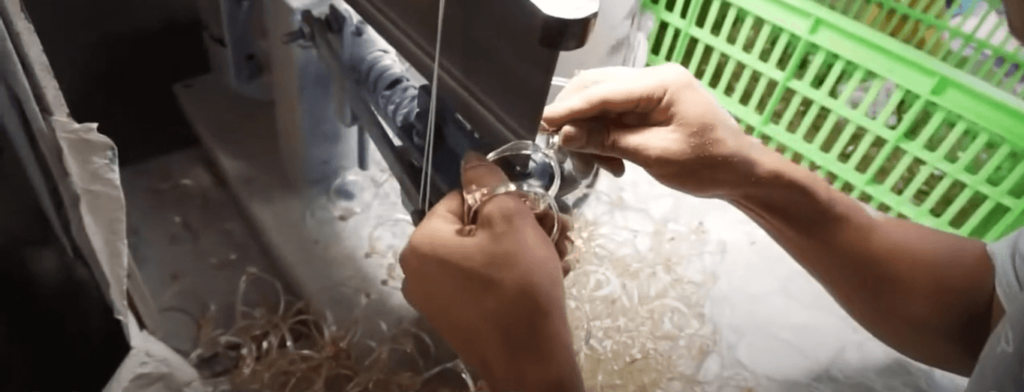
Il faut également prendre en compte la ligne de jointure qui passe au milieu de chaque face ou tempe. Cette ligne est l'endroit où les deux moitiés du moule se rejoignent. Plus le moule est de bonne qualité, plus cette ligne sera fine, mais il est impossible de l'éviter complètement. La solution consiste à polir ces lignes à l'aide de papier de verre fin ou d'outils similaires.
3.3 Tumbling : le polissage intégral
Une fois les traces d'injection visibles lissées, les montures passent par un processus appelé culbutage. Il s'agit de placer les montures dans un tonneau rempli de granulés de bois et de les laisser culbuter. Les granulés sont spécialement conçus pour polir les lunettes en plastique et sont disponibles en différentes tailles selon la tâche à accomplir.
Le processus de culbutage se déroule en trois étapes :
- Culbutage brutal:Il s'agit de la première étape, au cours de laquelle de grosses pastilles de bois sont utilisées pour polir les bords rugueux des cadres. Cette étape prend généralement au moins 12 heures.
- Tumbling moyen:La deuxième étape consiste à utiliser des granulés de taille moyenne pour atteindre les zones plus petites que les granulés plus gros ne peuvent pas atteindre. Cette étape dure généralement environ 36 heures.
- Culbute brillante:L'étape finale consiste à donner aux cadres une finition brillante et polie. C'est là que les plus petites pastilles sont utilisées et cette étape dure généralement environ 24 heures.
Le timing est crucial pour chaque étape, il est donc important de suivre le temps que les cadres passent dans chaque partie du processus. Pour gérer cela, les usines utilisent souvent un système où chaque baril est étiqueté avec le numéro de modèle et l'heure de début, et le baril est réglé avec une minuterie pour garantir que chaque étape est suivie correctement.
Les faces et les branches sont généralement polies séparément et, avant le polissage des branches, les charnières métalliques sont recouvertes d'un gel protecteur. Ce gel empêche la peinture des charnières de s'estomper pendant le polissage et est ensuite retiré.
3.4 Polissage à la main : la touche finale

Bien que le polissage au tambour soit idéal pour polir l'ensemble du cadre, certaines zones nécessitent un peu plus de précision. C'est là qu'intervient le polissage à la main. Les ouvriers utilisent des meules et leur œil aiguisé pour polir des endroits spécifiques qui nécessitent une attention particulière. Bien que le polissage à la main prenne plus de temps que le polissage au tambour, il offre une finition supérieure. En combinant les deux méthodes, vous obtenez les meilleurs résultats en termes d'efficacité et de qualité.
4. Coloration : donnez vie à vos cadres
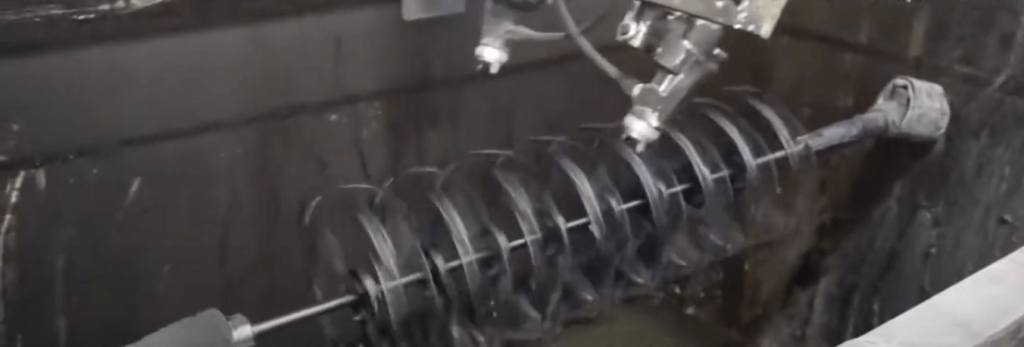
Une fois les montures polies et lisses, il est temps d'ajouter un peu de couleur. Mais avant de commencer, il faut assembler les faces et les branches afin de pouvoir les colorer ensemble. Cette étape est importante car les seules pièces métalliques des montures, les charnières, doivent être recouvertes pendant le processus de coloration pour préserver leur couleur métallique d'origine.
La couleur des montures peut vraiment les différencier. Contrairement aux montures en acétate, dont la couleur est déterminée par le matériau lui-même, les couleurs des montures injectées sont pratiquement illimitées grâce à la peinture au pistolet. Cela permet une large gamme de couleurs et de finitions, ce qui permet de créer des designs vraiment uniques et dynamiques.
5. Emballage et inspection : les dernières étapes
Les montures étant désormais colorées, nous passons aux étapes finales : la découpe des verres, l'assemblage des montures et leur préparation pour la livraison.
5.1 Découpe des lentilles

Les verres sont de forme ronde et la courbure de base requise est déjà en place. Pour les montures optiques, on utilise généralement des verres blancs, tandis que les verres des lunettes de soleil peuvent varier en couleur et en teinte. De nombreux acheteurs préfèrent faire appel à leurs fournisseurs de verres de confiance pour garantir une qualité constante.
5.2 Impression sur soie : ajout des détails
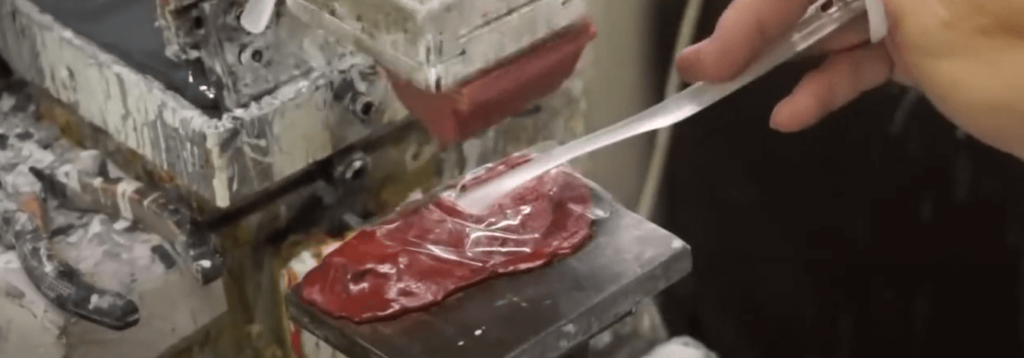
L'impression sur soie est l'étape où nous ajoutons la touche finale aux montures, comme l'impression du nom de la marque ou de la taille de la monture. Le côté extérieur des verres optiques est un endroit parfait pour le marquage, tandis que le côté intérieur des branches est idéal pour imprimer les tailles de monture ou les logos.
5.3 Montage des objectifs

Le montage des verres peut être une opération délicate, surtout si les montures ont un design unique. Il est important de suivre attentivement les instructions de l'ingénieur pour éviter d'endommager les verres ou les montures. Les ouvriers sont formés pour s'assurer que cette étape est réalisée avec précision.
5.4 Effectuer les derniers ajustements
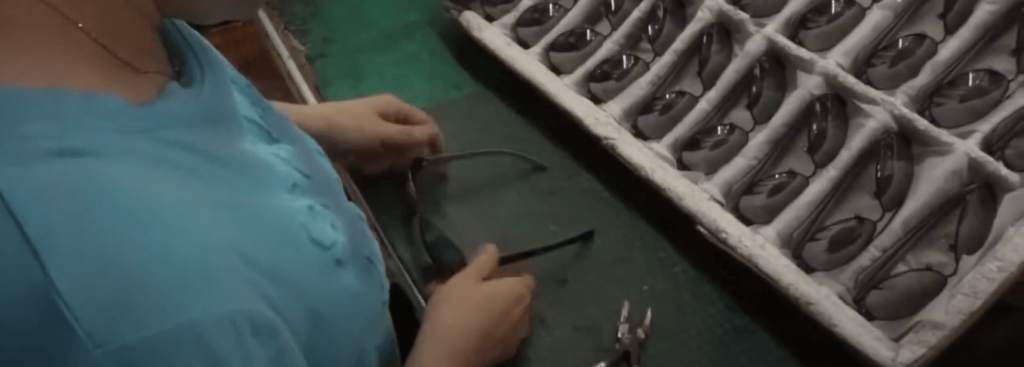
Une fois les verres montés, les montures doivent être ajustées pour correspondre exactement au design de l'ingénieur. Chaque extrémité de la monture ouverte doit s'aligner parfaitement avec le dessin à l'échelle, garantissant un ajustement confortable et un look équilibré.
5.5 Contrôle qualité : le dernier contrôle avant la livraison

Une fois que tout est assemblé, il est temps de procéder à un dernier contrôle qualité. Cette étape est cruciale car détecter les défauts avant que les cadres ne quittent l'usine peut éviter bien des maux de tête par la suite. Les cadres qui ne répondent pas aux normes requises sont renvoyés pour être retravaillés et s'ils ne peuvent pas être réparés, ils sont jetés.
5.6 Nettoyage et emballage : prêts pour le monde
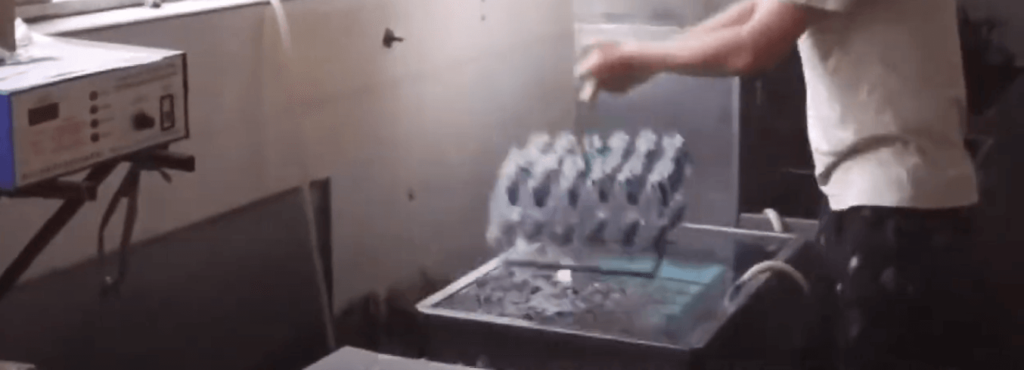
Les montures qui passent l'inspection finale passent par un processus de nettoyage par ultrasons pour éliminer les empreintes digitales, les taches d'huile ou la poussière. Les ouvriers portent des gants blancs pendant le processus d'emballage pour garder les montures propres et impeccables.
Le processus d’emballage lui-même est assez simple :
- Ouvrez le cadre et placez une pochette de protection sur le devant.
- Placez un manchon sur la tempe gauche (ou droite) puis fermez-le.
- Fermez la tempe droite (ou la tempe gauche), ce qui ne nécessite pas de manchon.
- Emballez le cadre fermé dans un sac en polyéthylène, puis placez le sac dans une boîte pour l'expédition.
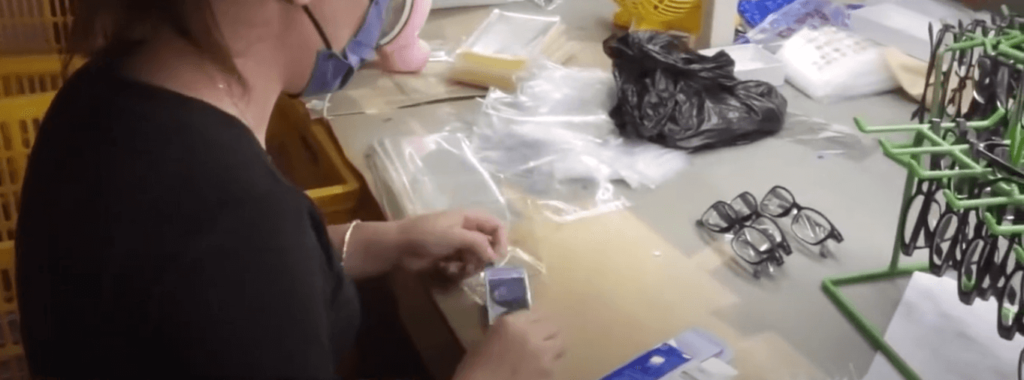
De plus en plus d'acheteurs demandent des matériaux respectueux de l'environnement pour les manchons et les sacs en polyéthylène, et de nombreuses usines sont heureuses de répondre à cette demande pour contribuer à réduire l'impact environnemental.
-
Lunettes de soleil de sport en gros – JH142
$50.00 Options Ce produit a plusieurs variantes. Les options peuvent être choisies sur la page produit -
Achetez des lunettes de soleil de sport en gros – JH158
$50.00 Options Ce produit a plusieurs variantes. Les options peuvent être choisies sur la page produit -

Fournisseurs en gros de lunettes de soleil de sport – JH133
$50.00 Options Ce produit a plusieurs variantes. Les options peuvent être choisies sur la page produit -
Distributeur de lunettes de soleil de sport en gros – JH129
$50.00 Options Ce produit a plusieurs variantes. Les options peuvent être choisies sur la page produit
5.7 Inspection du client : l'approbation finale
La toute dernière étape avant l'expédition est l'inspection du client. De nombreux acheteurs, en particulier ceux qui se trouvent loin, font appel à des sociétés d'inspection tierces pour gérer cette tâche. Il s'agit d'une pratique courante dans le secteur de la lunetterie, et de nombreuses entreprises réputées ont de l'expérience dans l'inspection des lunettes.
La plupart des inspections sont réalisées par échantillonnage AQL (Acceptable Quality Level), où un échantillon aléatoire du lot est contrôlé. Cependant, si un acheteur préfère une inspection complète, il doit en informer le fabricant à l'avance afin que des dispositions puissent être prises.
Conclusion : pour conclure
Voilà donc un aperçu complet de la fabrication des montures de lunettes en plastique, des matières premières aux produits finis. Les commandes prennent généralement environ 30 jours, mais si vous partez de zéro avec de nouveaux moules, le processus peut prendre jusqu'à 75 jours.
Au fil des années, nous avons relevé et surmonté d'innombrables défis dans le secteur de la lunetterie. Avec plus de 15 ans d'expérience, nous avons appris à gérer les complexités de la production et à fournir des lunettes injectées de haute qualité qui répondent aux attentes de nos clients.
Si vous avez des questions sur le processus de production ou si vous recherchez un fabricant fiable, n'hésitez pas à nous contacter ! Notre équipe est là pour vous aider. Et si vous avez trouvé ce guide utile, faites-le nous savoir. Nous aimerions connaître votre avis. Merci de votre lecture !
FAQ : Comment sont fabriquées les montures de lunettes en plastique
1. Quels types de plastique sont couramment utilisés pour fabriquer des lunettes ?
Les plastiques les plus couramment utilisés dans les lunettes sont le TR (caoutchouc thermoplastique), l'ABS (acrylonitrile butadiène styrène) et le PC (polycarbonate). Le TR est idéal pour les montures pour enfants, l'ABS est populaire pour les lunettes de sport et le PC est un choix économique souvent utilisé pour les lunettes et les lunettes de sécurité à petit prix.
2. Pourquoi le processus de moulage est-il si important dans la fabrication de lunettes en plastique ?
Le moulage est crucial car il détermine la forme et la structure finales des lunettes. Les moules doivent être précis, car toute imperfection affectera directement la qualité des montures. De plus, la création de ces moules représente un investissement important, il est donc essentiel de les réaliser correctement.
3. Comment fonctionne le moulage par injection dans la production de lunettes ?
Le moulage par injection consiste à faire fondre des granulés de plastique et à les injecter dans des moules pour former les cadres. Ce processus nécessite une configuration minutieuse, notamment le nettoyage du système, l'installation du moule et le réglage des paramètres de la machine. Il est généralement effectué en une seule fois en continu pour garantir l'efficacité et la cohérence.
4. Quel est le but du polissage des cadres après le moulage par injection ?
Le polissage permet d'éliminer les aspérités et les marques laissées par le processus de moulage. Il lisse également les lignes de joint et prépare les cadres à la coloration. Le polissage est effectué par culbutage et polissage à la main pour obtenir une finition de haute qualité.
5. Comment les couleurs sont-elles ajoutées aux montures de lunettes en plastique ?
Les couleurs sont ajoutées par pulvérisation de peinture, ce qui permet une large gamme d'options de couleurs et de finitions. Avant la coloration, les cadres sont assemblés et les pièces métalliques comme les charnières sont recouvertes pour conserver leur couleur d'origine intacte.
6. Quelles sont les étapes de l’emballage final et de l’inspection des lunettes en plastique ?
Les dernières étapes comprennent la découpe et le montage des verres, l'ajout de détails par sérigraphie, les derniers ajustements et le contrôle qualité. Les montures sont ensuite nettoyées aux ultrasons, emballées dans des matériaux de protection (souvent écologiques) et inspectées par le client ou une entreprise tierce.
7. Combien de temps faut-il pour produire des montures de lunettes en plastique ?
Les commandes de lunettes en plastique prennent généralement environ 30 jours. Pour les nouvelles commandes nécessitant la création d'un moule, le processus peut prendre jusqu'à 75 jours.
8. Que se passe-t-il si les cadres ne passent pas le contrôle qualité final ?
Les cadres qui ne répondent pas aux normes requises sont renvoyés pour être retravaillés. S'ils ne peuvent pas être réparés, ils sont jetés. L'objectif est de détecter et de résoudre les problèmes éventuels avant que les cadres n'atteignent l'acheteur ou ne soient mis en vente.
9. Des matériaux écologiques peuvent-ils être utilisés dans le processus d’emballage ?
Oui, de nombreux acheteurs demandent des matériaux d'emballage respectueux de l'environnement, tels que des manchons et des sacs en polyéthylène, afin de réduire l'impact environnemental. Les usines sont souvent disposées à répondre à ces demandes.
10. Qu’est-ce que l’échantillonnage AQL dans le contexte de l’inspection client ?
L'échantillonnage AQL (Acceptable Quality Level) est une méthode utilisée lors du processus d'inspection client. Il consiste à vérifier un échantillon aléatoire du lot pour s'assurer que les normes de qualité sont respectées. Si une inspection complète est souhaitée, le client doit en informer le fabricant à l'avance.