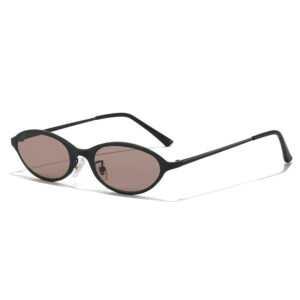
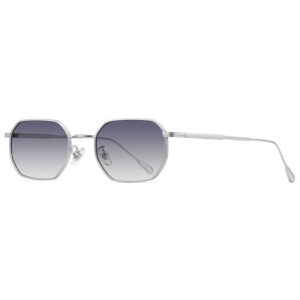
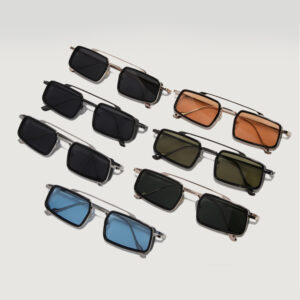
Polir une monture métallique pour obtenir un brillant intense paraît simple, jusqu'à ce que les lignes nettes s'estompent. Une monture peut paraître brillante et réfléchissante, mais si les bords des cercles s'adoucissent, que le pont perd en définition ou que les charnières semblent délavées, la finition perd de son attrait. Pour les marques, les grossistes et les concepteurs de produits de lunetterie, cela crée un dilemme frustrant : privilégier la brillance au risque de perdre la précision des détails qui donnent du caractère à la monture. Chez eyewearbeyond, nous avons constaté que ce problème ne provient généralement pas du polissage en lui-même, mais d'une pression excessive, d'une meule inadaptée ou d'un procédé qui enlève plus de matière que nécessaire.
Le polissage, qui permet généralement d'obtenir un brillant intense sans arrondir les arêtes vives, est un processus contrôlé en plusieurs étapes, et non un simple polissage agressif. En production, les meilleurs résultats sont généralement obtenus grâce à une préparation minutieuse de la surface, suivie d'un polissage contrôlé avec une meule de dureté adaptée, des pâtes à polir appropriées, une faible pression et un contrôle précis de l'angle de polissage sur les zones sensibles. En obtenant un brillant progressif plutôt qu'un résultat trop rapide, les usines peuvent atteindre une finition éclatante et impeccable, tout en préservant les lignes, les angles et les détails de conception importants.
C’est pourquoi la véritable question n’est pas de savoir comment polir plus fort, mais comment polir plus intelligemment. Pour comprendre ce qui fonctionne, il est utile d’observer les zones où les arêtes sont généralement floues, les méthodes de polissage les plus sûres pour les cadres métalliques détaillés et comment les usines expérimentées parviennent à équilibrer brillance, forme et homogénéité lors de la production en série.
Pourquoi est-il si difficile d'obtenir un brillant intense sans perdre la netteté des arêtes ?
Parce que les deux objectifs s'opposent naturellement.
On obtient généralement un brillant intense en lissant progressivement la surface jusqu'à ce que la lumière s'y reflète parfaitement. Or, à chaque polissage d'une structure métallique, on enlève aussi un peu de matière. C'est là que le problème commence. Si le processus est trop agressif, la surface devient plus brillante, mais les lignes nettes, les angles et les transitions s'estompent simultanément.
En d'autres termes, la brillance est facile à obtenir. La forme est plus difficile à préserver.
C'est particulièrement vrai pour les lunettes, car les montures métalliques sont petites, détaillées et comportent de nombreuses zones sensibles aux bords. Le contour du cerclage peut être fin, le pont peut avoir un profil net, et l'épaulement de la charnière doit rester propre et bien défini. Ce ne sont pas de grandes pièces industrielles qui peuvent supporter un polissage intensif sans que leur aspect ne soit altéré. Sur une monture, même une légère pression supplémentaire ou un temps de polissage trop long peuvent visiblement arrondir le design.
Et une fois ces bords usés, le cadre perd rarement son aspect haut de gamme.
Il peut encore paraître lumineux.
Elle peut encore paraître lisse.
Mais son aspect n'est plus aussi net.
Une autre difficulté réside dans le fait que de nombreux problèmes de polissage apparaissent plus tôt qu'on ne le pense. Si la surface présente encore des rayures, des marques de meulage grossières ou une finition irrégulière avant le polissage final, l'opérateur tente souvent de tout corriger lors de cette dernière étape. Cela se traduit généralement par une pression accrue, un temps de polissage plus long et un enlèvement de matière plus important. Le brillant s'améliore, mais le cadre commence à perdre sa géométrie d'origine.
Le véritable défi n'est donc pas seulement de bien polir. Il s'agit de polir suffisamment pour créer du brillant, mais pas au point de dénaturer la pièce.
Cet équilibre exige bien plus qu'une bonne machine. Il dépend de la préparation de la surface, du choix de la meule et du composé de polissage, du contrôle de la pression, de l'angle de polissage et du savoir-faire de l'opérateur. Chez eyewearbeyond, nous avons constaté que lorsqu'un seul de ces facteurs est défaillant, la monture peut certes rester brillante, mais les lignes nettes qui lui confèrent son raffinement sont souvent les premières à disparaître.
C’est pourquoi obtenir un brillant intense avec des arêtes vives est difficile. Il ne s’agit pas seulement de créer une finition, mais aussi de préserver la forme tout en améliorant la surface.
Et dans le polissage des cadres métalliques, cela exige un véritable contrôle.
Quel procédé de polissage permet d'obtenir un brillant intense sans arrondir les arêtes vives ?
La vérité, c'est qu'il n'existe généralement pas d'étape de polissage unique permettant d'obtenir simultanément une brillance maximale et une parfaite tenue des arêtes. En production, les meilleurs résultats sont généralement obtenus grâce à un processus de polissage contrôlé en plusieurs étapes. La surface est d'abord suffisamment affinée pour atténuer les rayures et les irrégularités, puis polie de manière plus ciblée à l'aide de la meule et du composé appropriés, en exerçant une pression plus légère sur les zones sensibles aux arêtes. Au lieu de forcer la brillance en une seule étape de polissage intensif, les fabricants de qualité développent la brillance progressivement tout en préservant les parties du cadre qui lui confèrent sa forme.
C'est important car la brillance intense et les arêtes vives s'opposent toujours, même légèrement. Plus le polissage est agressif, plus il est facile de rendre la surface brillante, mais aussi d'adoucir les lignes des jantes, de flouter les transitions entre les ponts ou d'estomper les petits angles et les rainures. L'objectif n'est donc pas simplement de polir davantage, mais d'enlever le moins de matière possible tout en améliorant la réflectivité. C'est là que la rigueur du processus fait toute la différence.
2.1. Pourquoi il n'existe pas de solution miracle
De nombreux problèmes de finition surviennent lorsque l'on s'attend à ce qu'un seul passage de polissage vigoureux suffise à tout régler en une seule fois.
Cela semble efficace : éliminer les marques, lisser la surface et faire briller en une seule étape. Mais en pratique, c’est souvent à ce stade que les bords commencent à s’arrondir. Le polissage en une seule étape repose généralement sur une pression plus forte, un contact plus prolongé et un enlèvement de matière plus important. Cela permet peut-être d’obtenir un brillant plus rapidement, mais cela rend aussi beaucoup plus facile l’adoucissement des lignes précises qui étaient censées rester nettes.
Et une fois ces lignes effacées, l'arrivée est difficile à rattraper.
On peut toujours ajouter plus de brillance.
Il est impossible de redonner à un tranchant sa forme définitive son aspect d'antan.
C’est pourquoi les usines expérimentées évitent généralement de considérer le polissage final comme une étape à négliger. Plus la surface est propre avant l’application du brillant, moins le polissage final doit être agressif.
2.2. Pourquoi il est essentiel de trouver un équilibre entre brillance intense et tenue des bords.
Un cadre très brillant qui a perdu sa forme ne constitue pas vraiment un résultat haut de gamme.
Elle peut bien refléter la lumière et paraître brillante sur les photos. Mais si le bord de la monture est trop mou, si le pont semble plus plat qu'il ne devrait l'être, ou si les détails décoratifs commencent à s'estomper, la monture perd l'aspect net qui lui confère qualité et caractère. C'est pourquoi un bon polissage ne se limite pas à la brillance de la surface ; il vise aussi à préserver sa structure.
C’est cet équilibre qui rend le travail difficile.
Si l'on accorde trop d'importance à la brillance, le cadre finit par paraître surchargé.
Une trop grande crainte de toucher les bords peut entraîner une finition terne ou irrégulière.
Le véritable savoir-faire réside donc dans la maîtrise des étapes à suivre. Différentes zones d'un même cadre peuvent même nécessiter des traitements différents. Une surface extérieure plus plane peut supporter un polissage plus poussé, tandis qu'un angle aigu ou une arête vive exige une approche beaucoup plus délicate.
2.3. Pourquoi les meilleurs résultats sont généralement obtenus grâce à un polissage contrôlé en plusieurs étapes
En production réelle, la méthode la plus sûre pour obtenir à la fois brillance et tenue de forme consiste à réaliser la finition étape par étape.
Cela signifie généralement que les premières étapes permettent d'effectuer la majeure partie du travail de correction. Les marques de surface sont atténuées avant le polissage final. Les meules et les pâtes à polir sont choisies en fonction de la zone à polir, et non utilisées de la même manière sur l'ensemble du cadre. La pression exercée est maîtrisée. Les arêtes sensibles peuvent être traitées avec plus de précaution, voire polies localement plutôt qu'en une seule passe.
Cette approche exige plus de discipline, mais elle donne généralement de meilleurs résultats.
Le cadre est lumineux sans paraître délavé.
La brillance est nette sans pour autant adoucir le motif.
Et une commande en gros a plus de chances de correspondre à l'échantillon.
Chez eyewearbeyond, nous avons constaté que les montures brillantes les plus esthétiques sont rarement celles qui ont été polies le plus vigoureusement. Ce sont généralement celles polies avec plus de maîtrise, de patience et une parfaite connaissance des détails qui doivent rester impeccables du début à la fin.
Où les arêtes des clés sont-elles généralement arrondies lors du polissage ?
Le plus souvent, les arêtes vives ne sont pas arrondies partout. Elles le sont uniquement dans les zones où la forme est précise, la pièce petite et où le polissage tolère moins d'erreurs.
C’est pourquoi un cadre peut conserver un aspect globalement brillant tout en perdant la netteté des détails qui lui conférait initialement un aspect raffiné.
En pratique, le problème se manifeste généralement dans quelques zones répétitives.
3.1. Bords du rebord
Les bords des jantes sont parmi les zones les plus susceptibles de perdre en netteté lors du polissage. Ils paraissent simples, mais il est très facile de les abîmer si la meule les contourne trop ou y reste trop longtemps.
Dès que ce contour extérieur commence à s'arrondir, le cadre paraît immédiatement moins net.
Le problème, c'est que la brillance peut encore paraître impeccable. Le défaut n'est donc pas toujours évident au premier coup d'œil. Mais lorsque la jante perd sa netteté, l'avant du véhicule peut sembler moins élégant et moins haut de gamme que prévu.
3.2. Lignes de pont
Les lignes du pont constituent un autre point faible fréquent, car elles portent souvent en elles une partie de la structure visuelle du cadre. Un pont net confère au cadre une apparence plus précise et soignée. Cependant, si la pression de polissage est trop forte ou si l'opérateur s'obstine à lisser davantage la zone, ces lignes finissent par s'estomper.
Le pont peut encore paraître brillant, mais il a perdu de sa netteté.
C’est généralement à ce moment-là que le cadre commence à perdre de son caractère, même si la finition de surface elle-même paraît meilleure.
3.3. Coins des pièces d'extrémité
Les angles des pièces d'extrémité peuvent se déformer très rapidement lors du polissage car ils sont petits, exposés et faciles à travailler excessivement. Ces angles doivent souvent rester nets et précis, mais un polissage large ou agressif peut les abîmer plus vite que prévu.
Un polissage excessif à cet endroit peut modifier l'aspect de la pièce de manière très visible.
Au lieu d'être net, l'angle paraît flou. Et une fois la géométrie adoucie, il est très difficile de retrouver l'aspect initial.
3.4. Épaules à charnière
Les épaulements des charnières constituent également des zones à haut risque, notamment sur les modèles où la structure du cadre est plus visible. Ces zones nécessitent souvent une transition nette entre les surfaces. Si le polissage est trop large ou trop léger, cette transition devient floue.
Le cadre peut encore paraître lisse.
Mais la fluidité n'est pas toujours l'objectif.
Si l'épaulement perd de sa netteté, la zone de la charnière peut paraître moins soignée et moins précise. Sur les montures métalliques, ce petit changement peut nuire à l'impression générale de qualité.
3.5. Rainures décoratives et détails de surface
Les rainures décoratives, les chanfreins, les marques d'usinage et autres petits détails de surface sont souvent les premiers à s'estomper lors d'un polissage trop agressif. Ces détails étant généralement peu profonds, il suffit de retirer peu de matière pour qu'ils commencent à s'altérer.
C’est pourquoi un polissage excessif peut rendre un design plus générique.
La brillance s'améliore peut-être, mais les détails qui donnaient à la monture son identité commencent à disparaître. Et pour les modèles qui misent sur des finitions impeccables pour se démarquer, c'est une véritable perte.
Au final, les arêtes vives s'arrondissent généralement aux endroits où la précision du design et la pression du polissage sont trop importantes. Les bords de la monture, les lignes du pont, les angles des embouts, les épaulements des charnières et les éléments décoratifs de surface nécessitent un contrôle plus précis qu'un simple polissage général ne peut généralement offrir. Une monture ne conservera son aspect net que si ces zones sont traitées avec un soin particulier.
Quel procédé de polissage est le plus performant en production réelle ?
En production, le meilleur procédé de polissage n'est généralement ni le plus rapide ni le plus agressif. C'est celui qui permet d'obtenir un brillant progressif et d'enlever uniquement la quantité de matière nécessaire.
Cette différence compte.
Car un polissage excessif peut certes rendre la monture plus brillante, mais au détriment de sa forme. Les arêtes vives du contour s'adoucissent, les angles perdent en netteté et les petits détails s'estompent. L'objectif n'est donc pas seulement de faire briller la surface, mais d'obtenir cette brillance sans altérer l'aspect original de la monture.
En pratique, le processus le plus fiable commence généralement plus tôt qu'on ne le pense. Il débute par une meilleure préparation de la surface, utilise différents outils de polissage selon les zones, maîtrise la pression et traite les parties sensibles aux arêtes avec plus de précaution que les surfaces exposées.
C’est ainsi que l’on obtient un effet brillant sans altérer le motif.
4.1. Commencer par une préparation fine de la surface plutôt que par un enlèvement important de matière.
De nombreux dommages lors du polissage surviennent parce qu'on laisse trop de corrections pour la dernière étape.
Si le cadre présente encore des aspérités, une texture irrégulière ou des traces de préparation visibles lors du polissage final, l'opérateur doit souvent redoubler d'efforts pour tout éliminer. Cela implique généralement plus de pression, plus de temps et un enlèvement de matière plus important.
Et c'est précisément à ce moment-là que les contours commencent à disparaître.
Il est préférable d'uniformiser la surface avant le polissage final. Une préparation plus soignée permet d'éviter que cette dernière étape de polissage ne s'apparente à une réparation. Plus légère et mieux maîtrisée, elle contribue à préserver la forme du cadre.
4.2. Utilisation de la dureté de meule appropriée pour différentes zones
Toutes les parties d'un cadre ne doivent pas être polies avec la même meule.
C'est l'un des moyens les plus faciles de perdre le contrôle.
Les surfaces planes et dégagées peuvent être traitées avec un type de roue, tandis que les angles aigus, les lignes étroites et les détails plus délicats nécessitent souvent une roue plus ferme ou plus facile à manier. Si la roue est trop tendre, elle a tendance à s'enrouler autour des bords et à les arrondir. Si elle est trop agressive, elle peut couper trop vite et laisser la surface irrégulière.
La dureté de la jante n'est donc pas un détail anodin. Elle influe à la fois sur la brillance et la tenue de forme.
En production réelle, on obtient généralement de meilleurs résultats en adaptant la roue à la zone plutôt qu'en imposant une seule configuration à l'ensemble du châssis.
4.3. Contrôler la pression pour éviter que le brillant n'altère la forme
La pression est souvent la principale cause des problèmes lors du polissage.
Une pression plus forte permet d'obtenir un poli plus rapidement, mais elle enlève aussi plus de matière. Sur les petites pièces métalliques, cela peut les déformer plus vite que prévu. Une ligne nette peut s'estomper très rapidement si l'opérateur appuie trop fort sur la meule ou reste trop longtemps dans la même position.
C'est pourquoi une brillance rapide n'est pas toujours synonyme de bonne brillance.
Un cadre peut paraître brillant, mais aussi trop poli si les bords et les transitions ont été ternis lors du polissage. Un meilleur polissage s'obtient généralement par une maîtrise plus précise, un contact plus léger et plus de patience. Cela demande peut-être un peu plus de rigueur, mais protège bien mieux le cadre.
4.4. Utilisation du polissage manuel local sur les parties sensibles aux bords
Certaines zones nécessitent tout simplement un contrôle plus précis qu'un simple polissage général ne peut le permettre.
Les lignes de pont, les épaulements de charnière, les angles des pièces d'extrémité, les rainures et les transitions étroites réagissent souvent mieux à un polissage manuel localisé, surtout lorsque la forme prime sur la rapidité. Cela ne signifie pas que l'ensemble du cadre doive être poli à la main. Cela signifie que certaines zones ne doivent pas être traitées de la même manière que les grandes surfaces ouvertes.
C'est une différence importante.
Lorsque le processus est plus ciblé, l'opérateur a plus de chances d'améliorer la finition sans aplatir les détails environnants. Sur les modèles aux lignes plus marquées ou à la géométrie plus nette, ce type de contrôle local peut faire toute la différence dans l'aspect final.
4.5. Finition par un léger polissage brillant au lieu d'un repolissage agressif
La finition brillante doit être une étape de finition, et non une étape de sauvetage.
Si les étapes précédentes ont été correctement réalisées, le polissage final doit uniquement affiner la surface et raviver le brillant. Il ne doit pas avoir pour but d'éliminer les marques profondes, de corriger une préparation irrégulière ou de remédier aux problèmes de forme survenus lors des étapes précédentes.
Une fois que le polissage final se transforme en un repolissage agressif, le risque augmente rapidement.
C’est généralement à ce moment-là que les angles s’adoucissent, les lignes se floutent et les détails perdent de leur netteté. Un polissage final plus léger est plus sûr car il améliore la surface sans trop altérer le cadre.
En production, le polissage le plus efficace est généralement celui qui allie précision et maîtrise, plutôt que force brute. Il prépare la surface avec soin, utilise la meule adéquate au bon endroit, maintient une pression constante, protège les zones sensibles et considère le brillant final comme un raffinement plutôt qu'une correction brutale. C'est ainsi qu'un cadre obtient généralement un résultat à la fois brillant et impeccable.
Pourquoi un polissage excessif abîme-t-il les arêtes vives ?
Car le polissage n'améliore pas seulement la surface. Il enlève aussi de la matière.
Et lorsque trop de matière se détache aux mauvais endroits, la monture peut devenir plus brillante, mais sa forme s'estompe. C'est pourquoi le surpolissage est un problème si fréquent sur les montures métalliques. Il ne provoque généralement pas de dommages importants, mais entraîne une légère perte de définition qui, peu à peu, donne au produit un aspect moins net, moins soigné et moins haut de gamme.
Le plus frustrant, c'est que cela se produit souvent au moment même où la surface devient plus claire.
Le résultat est donc meilleur d'un point de vue et pire d'un autre.
C’est précisément pourquoi un polissage excessif peut être difficile à déceler si l’on ne regarde que la brillance.
5.1. Pression excessive
Une pression excessive est l'un des moyens les plus rapides d'abîmer un tranchant.
Lorsque la pression augmente, l'enlèvement de matière s'accélère. La meule de polissage mord plus profondément dans la surface, génère davantage de chaleur et facilite l'adoucissement involontaire des angles et des lignes. Sur les petites pièces de cadre, même une légère augmentation de pression peut modifier leur forme plus rapidement que prévu.
C’est pourquoi « appuyer plus fort pour obtenir plus de brillance » est généralement un mauvais réflexe.
Cela peut faire briller rapidement, mais cela augmente aussi le risque de transformer un bord net ou une transition de pont en quelque chose de plus arrondi et de moins défini.
5.2. Roues trop souples
Les roues souples peuvent sembler plus sûres, mais elles créent souvent leurs propres problèmes.
Au lieu de rester sur la surface à polir, une meule très tendre a tendance à épouser les bords et à suivre le contour trop profondément. Dans ce cas, elle polit non seulement la face de la pièce, mais aussi l'arête qui devait rester affûtée.
C'est là que la définition se perd.
La meule n'a pas besoin d'être agressive pour causer des dommages. Si elle est trop tendre, elle peut progressivement user les lignes et les angles en épousant trop facilement la forme de la pièce. Ce risque est particulièrement élevé au niveau des bords de jante, des épaulements de charnière et des petits détails décoratifs.
5.3. Rester trop longtemps au même endroit
Même un réglage correct peut créer des problèmes si la roue reste trop longtemps au même endroit.
C'est l'une des causes les plus fréquentes de surpolissage en production. L'opérateur repère une marque, continue de travailler sur la même zone et tente d'améliorer encore la finition. Mais plus le temps de contact augmente, plus la quantité de matière enlevée est importante. Rapidement, la surface locale peut paraître plus brillante, mais sa forme a déjà commencé à se déformer.
Et ce changement est généralement irréversible.
Un virage s'adoucit.
Une ligne s'aplatit.
Une transition perd sa définition.
C’est pourquoi le timing est tout aussi important que la pression. Un bon polissage ne dépend pas seulement des outils utilisés, mais aussi du moment où il faut s’arrêter.
5.4. Mauvais angle lors du polissage
Le contrôle de l'angle fait une plus grande différence que beaucoup de gens ne le pensent.
Si la pièce entre en contact avec la meule selon un angle incorrect, la force de polissage cesse d'agir correctement et commence à endommager des zones qui devraient rester protégées. Au lieu de polir la surface visible, la meule se met à déborder sur le bord ou à creuser excessivement une ligne de transition.
C'est généralement à ce moment-là que la netteté des formes commence à s'estomper.
Pour obtenir une bonne finition, il est essentiel de bien guider le polissage et d'éviter les zones où la forme risque d'être altérée. Un angle incorrect peut compromettre le résultat, même avec une meule et un composé de polissage de qualité.
5.5. Tenter de corriger trop tard les défauts de surface
Un polissage excessif provient souvent d'une mauvaise habitude : tenter de résoudre des problèmes de surface antérieurs lors de l'étape finale de polissage.
Si des rayures, des marques de préparation ou des irrégularités persistent trop tard dans le processus, l'opérateur tente souvent de les éliminer par un polissage supplémentaire. Cela peut améliorer visuellement la surface, mais généralement au détriment de la qualité. Le polissage final n'est pas conçu pour des corrections importantes. S'il est utilisé à cette fin, une quantité excessive de matière est enlevée de la pièce.
Et les bords sont souvent les premiers à en souffrir.
C'est pourquoi un meilleur polissage dépend généralement d'une meilleure préparation. Si les étapes précédentes sont réalisées avec soin, le brillant final restera léger. En revanche, si ces étapes sont négligées, le brillant final sera trop agressif.
Au final, un polissage excessif altère la netteté des arêtes car il sollicite trop l'outil. Trop de pression, trop de contact, trop de douceur, correction trop tardive. Le résultat peut rester brillant, mais la monture perd en précision. Or, pour les lunettes en métal, cette perte de précision est souvent ce qui distingue une finition haut de gamme d'une finition ordinaire.
Quel rôle joue la préparation de surface avant la finition brillante ?
Un très gros.
En réalité, la préparation de la surface détermine souvent si le brillant final sera net et maîtrisé ou si elle se transformera en une étape de polissage risquée qui commence à endommager les bords.
Beaucoup se concentrent sur la dernière étape de polissage, car c'est à ce moment-là que la brillance devient visible. Mais en réalité, le brillant final n'est généralement optimal que si la surface qui y est appliquée est déjà en bon état. Si le cadre présente encore des marques irrégulières, des traces de préparation grossières ou une texture inégale, l'opérateur devra appuyer davantage par la suite. Et une fois que cela se produit, les risques d'arrondir les bords ou d'estomper les détails augmentent rapidement.
Avant que la brillance finale puisse être appliquée, la surface doit donc être préparée.
6.1. Une meilleure préfinition signifie moins de risques ultérieurs
C’est l’une des principales raisons pour lesquelles un bon polissage commence tôt.
Si les travaux de préfinition sont correctement effectués, la correction des défauts majeurs lors de la finition brillante est grandement facilitée. La surface est déjà plus lisse, les rayures sont atténuées et l'opérateur n'a plus besoin de polir pour éliminer les imperfections.
Cela réduit immédiatement le risque.
Plus on laisse de corrections à faire en fin de polissage, plus on risque d'enlever trop de matière lors de la dernière étape. Une meilleure préfinition permet un polissage final plus léger, ce qui contribue à préserver les lignes de jante, les bords du pont, les angles et tous les petits détails qui peuvent disparaître lorsqu'on force le polissage à l'extrême.
6.2. Une texture de surface uniforme facilite le contrôle du brillant
Une surface n'a pas besoin d'être parfaite avant l'application du vernis final, mais elle doit être uniforme.
Cet aspect est plus important que beaucoup de gens ne le pensent.
Si une zone est plus lisse et qu'une autre présente encore des marques de préparation plus profondes, l'opérateur passera naturellement plus de temps sur la partie la plus rugueuse pour tenter d'uniformiser la finition. Ce manque d'attention engendre un polissage irrégulier. Et c'est précisément ce polissage irrégulier qui explique pourquoi certaines pièces se déforment tandis que d'autres restent impeccables.
Une texture de surface plus uniforme offre une meilleure base au polissage. La meule se déplace plus régulièrement, le brillant se développe de façon plus homogène et on est moins tenté de trop travailler une zone. En pratique, une préparation homogène facilite grandement l'obtention d'un brillant uniforme.
6.3. Un travail préparatoire propre réduit le besoin d'un polissage final intensif
La finition brillante doit sublimer la surface, et non la sauver.
Une fois la préparation effectuée, le polissage final peut être plus léger et plus précis. Il suffit d'améliorer la réflectivité et la finition, sans avoir à éliminer les marques profondes ni à corriger les défauts de surface des étapes précédentes. C'est précisément ce qui permet de préserver la netteté des arêtes.
Mais lorsque le travail préparatoire est bâclé ou irrégulier, l'étape finale de polissage finit par être excessive.
C'est là que les problèmes commencent.
On exerce une pression plus forte. On passe plus de temps sur une même zone. On enlève plus de matière que prévu. Et même si le cadre paraît plus brillant, il peut aussi avoir un aspect plus doux.
Au final, la préparation de surface est primordiale car elle détermine la difficulté de toutes les étapes suivantes. Une bonne préparation garantit un polissage final impeccable. À l'inverse, une mauvaise préparation oblige le polissage final à fournir un effort excessif. Or, dans la finition des cadres métalliques, c'est souvent cet effort supplémentaire qui entraîne l'estompage des arêtes vives.
Quelles méthodes de polissage sont les plus adaptées aux travaux de précision à haute brillance ?
Toutes les méthodes de polissage ne permettent pas d'obtenir une finition brillante tout en protégeant les arêtes vives.
Certaines méthodes sont plus rapides.
Certains sont meilleurs pour assurer une meilleure régularité.
Certains sont plus adaptés aux détails précis.
Et certaines ne sont utiles qu'à certaines étapes, et non tout au long du processus de finition.
C’est pourquoi un travail de précision de haute qualité ne repose généralement pas sur une seule méthode. Bien souvent, le meilleur résultat est obtenu en combinant plusieurs méthodes et en utilisant chacune d’elles là où elle est la plus pertinente.
7.1. Polissage manuel
Le polissage manuel reste l'une des méthodes les plus utiles lorsque la précision est essentielle.
Le principal avantage réside dans le contrôle. Un opérateur expérimenté peut ajuster la pression, l'angle, la surface de contact et le temps de polissage avec une bien plus grande précision qu'un processus automatisé généralisé. Le polissage manuel s'avère ainsi particulièrement précieux pour les bords de jante, les lignes de pont, les épaulements de charnière, les angles des embouts et les détails décoratifs où la préservation de la forme est tout aussi importante que la finition de surface.
C'est plus lent, bien sûr.
Mais pour les zones sensibles aux bords, la lenteur n'est pas toujours un inconvénient. En réalité, le polissage manuel est souvent ce qui évite à un cadre brillant de paraître surmené. Il permet un polissage sélectif au lieu de traiter toute la pièce avec la même force.
Ainsi, pour les travaux de précision à haute brillance, le polissage manuel est souvent l'un des choix les plus sûrs pour un contrôle local optimal.
7.2. Polissage des roues
Le polissage des jantes est l'une des méthodes les plus courantes pour obtenir une finition brillante, et ce à juste titre. C'est une technique efficace, largement utilisée et capable de produire un fini éclatant sur de grandes surfaces visibles.
Lorsque le type de meule, le composé, la pression et l'angle sont bien maîtrisés, le polissage des meules peut donner d'excellents résultats.
Mais c'est aussi là que commencent de nombreux problèmes de bordure.
Si la meule est trop tendre, trop agressive ou utilisée sur une trop grande surface, elle risque de déborder sur les bords et d'altérer la forme du cadre. Le polissage à la meule est donc plus efficace lorsqu'il est utilisé comme un outil de finition précis, et non comme une méthode rapide pour obtenir un brillant uniforme. Il est généralement plus adapté aux surfaces planes qu'aux zones très détaillées ou aux arêtes vives, sauf si le réglage est effectué avec soin.
En d'autres termes, le polissage des jantes est utile.
Mais cela nécessite de la discipline.
7.3. Polissage vibratoire
Le polissage vibratoire peut être utile pour améliorer l'aspect général des surfaces, notamment sur les pièces nécessitant une finition plus uniforme avant l'obtention du brillant final. Il est souvent plus approprié comme étape préparatoire que comme solution finale pour les travaux de précision nécessitant un brillant élevé.
Sa force réside dans la constance de ses différentes parties.
Son point faible est sa sélectivité.
Le polissage vibratoire, de par son action plus générale, n'est pas idéal pour protéger des arêtes vives très précises ou préserver une définition visuelle fine dans une zone exacte. Il peut certes faciliter le processus en réduisant les irrégularités de surface en amont, mais il n'offre généralement pas le niveau de contrôle local nécessaire pour obtenir un brillant impeccable et haut de gamme sur les pièces de cadre détaillées.
Cela peut donc être utile.
Mais pas à lui seul.
7.4. Polissage magnétique
Le polissage magnétique est particulièrement utile pour les petites surfaces difficiles d'accès, notamment là où les outils de polissage traditionnels peinent à atteindre les surfaces internes étroites ou les creux fins. Il permet d'améliorer la régularité de la surface dans des endroits difficiles à polir manuellement de façon constante.
Cela le rend intéressant pour certaines applications de précision.
Le polissage magnétique n'est généralement pas la méthode principale qui confère l'aspect brillant final aux surfaces extérieures visibles. Il s'agit plutôt d'un procédé complémentaire. Il peut améliorer la finition des zones de détail, mais ne remplace pas un polissage plus précis des parties du cadre que l'on voit en premier.
Ainsi, pour les travaux de précision, le polissage magnétique peut s'avérer précieux en complément, mais il constitue rarement la stratégie de finition à lui seul.
7.5. Finition CNC ou assistée par précision
Les procédés de finition CNC ou autres méthodes de précision sont utiles lorsque la régularité et la maîtrise géométrique sont primordiales. Ces méthodes permettent de garantir la répétabilité, de réduire les variations entre opérateurs et d'assurer un traitement de surface plus précis sur les pièces dont la forme doit rester très proche des spécifications de conception.
C'est un avantage considérable pour la production en grande quantité.
Surtout lorsqu'il faut reproduire le même aspect soigné sur de nombreuses pièces sans trop de dérive.
Mais même dans ce cas, la méthode est plus efficace lorsqu'elle s'intègre à un système de finition plus complet. La finition assistée par précision peut améliorer la stabilité, mais elle reste tributaire d'une bonne préparation, d'un outillage adapté et d'une planification rigoureuse du processus. Elle ne saurait dispenser d'un travail de finition soigné.
En production, les méthodes de polissage les plus adaptées aux travaux de précision à haute brillance sont généralement celles qui offrent le meilleur contrôle là où c'est le plus important. Le polissage manuel est souvent idéal pour protéger les arêtes et les zones détaillées. Le lustrage à la meule est efficace pour obtenir une brillance élevée sur de grandes surfaces, à condition d'être réalisé avec précaution. Le polissage vibratoire et magnétique peut être utilisé pour les étapes préliminaires ou plus spécialisées. Enfin, la finition CNC ou assistée par ordinateur contribue à améliorer la répétabilité lorsque la constance est essentielle.
Les meilleurs résultats sont généralement obtenus lorsque ces méthodes ne sont pas considérées comme concurrentes, mais comme des outils aux fonctions différentes.
Comment les bonnes usines protègent-elles les arêtes vives tout en obtenant un brillant élevé ?
En résumé, ils ne traitent pas toutes les surfaces de la même manière.
C'est là que se gagne ou se perd une grande partie de la qualité du polissage.
Si une usine utilise une seule méthode de polissage pour l'ensemble du cadre, le résultat peut paraître brillant, mais les détails les plus fins sont généralement altérés. Un bon contrôle du brillant repose sur la capacité à identifier les zones qui peuvent être polies plus largement et celles qui nécessitent une approche plus légère et plus précise.
C’est ce qui distingue un cadre brillant d’un cadre brillant qui conserve un aspect net.
8.1. Séparation des zones planes et des zones détaillées
C'est l'une des habitudes les plus pratiques pour un bon contrôle du polissage.
Les surfaces planes ou dégagées offrent généralement une plus grande liberté de mouvement lors du polissage. La meule a davantage d'espace, la surface est plus facile à aplanir et le risque d'endommager une ligne de polissage importante est moindre. Les zones détaillées, quant à elles, requièrent une attention particulière. Les lignes de pont, les bords de jante, les angles des pièces d'extrémité, les épaulements de charnière, les rainures et les transitions nécessitent une attention accrue, car la précision de la forme y est primordiale.
Les meilleures usines ne les polissent donc pas de la même manière.
Ils séparent ces zones lors du processus, même si le cadre est constitué de la même pièce. Les surfaces ouvertes peuvent subir une étape de polissage plus large, tandis que les zones détaillées sont traitées avec des meules différentes, une pression différente, voire un polissage manuel localisé. Cette séparation explique en grande partie pourquoi certains cadres conservent leur netteté tandis que d'autres finissent par avoir un aspect flou.
8.2. Utilisation de différents composés pour le polissage et le lustrage
Tenter de tout faire avec un seul composé est généralement une erreur.
Le polissage et le lustrage sont deux opérations distinctes. L'une vise à affiner la surface et à éliminer les imperfections mineures, tandis que l'autre a pour but d'illuminer le fini et d'améliorer la réflectivité sans enlever trop de matière. Si une usine utilise le même composé pour les deux étapes, le processus est souvent moins bien maîtrisé.
C'est à ce moment-là que les problèmes commencent à s'insinuer.
Un polish abrasif trop puissant, utilisé trop longtemps, peut arrondir les arêtes plus rapidement que prévu. À l'inverse, un polish brillant appliqué trop tôt risque de ne pas corriger l'état réel de la surface, ce qui nécessitera un polissage supplémentaire par la suite. Les fabricants de qualité séparent ces deux fonctions. Ils utilisent un polish pour la correction progressive et un autre pour la brillance finale, ce qui permet d'appliquer une dernière étape de polissage plus légère et plus sûre.
8.3. Définition de limites de temps de polissage claires
Le polissage peut mal tourner tout simplement parce qu'il dure trop longtemps.
Cela paraît évident, mais c'est crucial en production. Sans limites de temps claires, les opérateurs ont tendance à travailler une zone jusqu'à ce qu'elle « paraisse mieux », et ce polissage excessif enlève souvent plus de matière que prévu. La surface peut devenir plus brillante, mais le bord s'affaiblit progressivement.
C’est particulièrement risqué dans la production en série, où les petites différences s’accumulent.
Les bonnes usines fixent généralement des limites pratiques au temps de polissage par zone, par étape ou par type de cadre. Non pas parce que chaque pièce doit être traitée comme une machine, mais parce que la maîtrise du temps permet d'éviter le sur-polissage. Une fois le processus clairement défini, il devient beaucoup plus facile de maintenir un brillant stable sans altérer progressivement la netteté du cadre.
8.4. Contrôle de la netteté des bords pendant la production, et pas seulement lors du contrôle qualité final.
Voici une autre différence importante.
Si la netteté des bords n'est vérifiée qu'à la toute fin, il est souvent trop tard. À ce stade, le cadre est peut-être déjà entièrement poli et toute perte de netteté est déjà intégrée à la pièce. Le contrôle qualité final peut détecter le problème, mais il est difficile de le corriger.
C’est pourquoi les meilleures usines surveillent la tenue du tranchant pendant le processus, et pas seulement après.
Ils vérifient la netteté des lignes de bord, la précision des transitions entre les ponts, la forme des angles et la durabilité des détails décoratifs. Ces contrôles peuvent être effectués entre les différentes étapes, et pas seulement une fois le travail terminé. Ce contrôle en cours de production est essentiel car il permet de détecter les dérives de polissage avant qu'elles ne deviennent un défaut visible.
Au final, les bonnes usines préservent les arêtes vives tout en obtenant un brillant exceptionnel en optimisant le processus de fabrication. Elles séparent les surfaces délicates des surfaces plus fragiles, utilisent des composés adaptés à chaque besoin, contrôlent la durée du polissage et vérifient la netteté des arêtes à temps pour les protéger.
C’est généralement ainsi qu’un cadre reste brillant sans paraître trop poli.
Quelles sont les erreurs qui entraînent généralement une mauvaise tenue de la forme des pièces brillantes ?
Cela se produit généralement lorsque le processus met trop l'accent sur la brillance et pas assez sur le contrôle.
Une pièce peut paraître brillante, lisse et visuellement attrayante au premier abord, mais perdre les lignes nettes qui lui donnaient sa structure. C'est le piège. Le brillant est facile à repérer, donc on le recherche naturellement. La conservation de la forme est plus subtile, mais une fois perdue, la pièce n'a plus l'air aussi raffinée.
Le plus souvent, une mauvaise tenue de forme ne résulte pas d'une erreur unique et dramatique. Elle découle plutôt de petits choix de processus qui poussent le polissage trop loin dans la mauvaise direction.
9.1. Courir après l'éclat trop tôt
C'est l'un des problèmes les plus courants.
Si le processus vise un brillant intense avant que la surface ne soit correctement préparée, l'étape de polissage finit par effectuer une tâche pour laquelle elle n'a pas été conçue. Au lieu de simplement affiner la finition, elle tente d'éliminer simultanément les marques de préparation, les rayures et les irrégularités de texture.
Cela signifie généralement plus de pression.
Encore du temps pour le polissage.
Enlèvement de matière supplémentaire.
Et une fois que cela arrive, les aspérités deviennent vulnérables.
Un meilleur procédé consiste à créer la surface progressivement. Si les premières étapes sont bien maîtrisées, le brillant final est beaucoup plus sûr. En revanche, si l'on cherche à obtenir un brillant trop tôt, la pièce risque d'être brillante en surface, mais plus fragile.
9.2. Utiliser un seul procédé pour chaque style de cadre
Tous les cadres ne doivent pas être polis de la même manière.
Cela paraît évident, mais en production, cette erreur est encore fréquente. Un procédé de polissage adapté à une structure plus lisse et arrondie peut s'avérer trop agressif pour un design aux lignes plus tendues, aux transitions plus nettes ou aux détails plus marqués. Lorsqu'un même procédé est appliqué systématiquement, sans ajustement, certaines parties perdent presque inévitablement en netteté.
Parce que des formes différentes nécessitent un contrôle différent.
Certains cadres supportent un polissage plus large. D'autres nécessitent une pression plus légère, des meules différentes, un travail plus localisé ou un contrôle du temps plus strict. Si le processus ne s'adapte pas au design, ce dernier en pâtit généralement.
9.3. Autoriser les opérateurs à retirer une quantité excessive de matière
C'est souvent à ce moment-là que les pièces brillantes commencent à paraître trop polies.
Si l'on laisse trop de liberté aux opérateurs pour polir jusqu'à ce que la surface « semble correcte », l'enlèvement de matière peut rapidement dépasser les limites de résistance de la pièce. Un léger excès de polissage peut paraître anodin, mais sur de petites pièces métalliques, il peut adoucir un bord, aplatir un angle ou estomper une ligne de transition plus vite que prévu.
Le résultat est une pièce qui paraît brillante mais moins précise.
C’est pourquoi une meilleure maîtrise du polissage ne repose pas uniquement sur le savoir-faire, mais aussi sur la définition des limites. Les opérateurs ont besoin d’une liberté suffisante pour manipuler correctement la pièce, mais pas au point que sa forme dépende entièrement de leur jugement personnel sur le moment.
9.4. Ignorer les vérifications de bord jusqu'à la fin
Cette erreur complique tout ce qui sera corrigé.
Si la tenue des arêtes n'est vérifiée qu'au contrôle qualité final, le problème est généralement détecté trop tard. À ce stade, la pièce a déjà subi toutes les étapes de polissage et toute perte de netteté est déjà intégrée à la finition. Le brillant peut être satisfaisant, mais la forme est déjà moins précise que prévu.
C’est pourquoi les contrôles de bord doivent avoir lieu pendant le processus, et non seulement après.
En vérifiant les lignes, les angles et les transitions clés entre chaque étape, on peut déceler les problèmes dès le début, avant que le surpolissage ne s'étende à toute la pièce. Sans ces contrôles, la dérive de polissage peut se poursuivre inaperçue jusqu'à ce que le résultat final paraisse poli, mais perde de sa netteté.
Au final, les pièces brillantes perdent de leur qualité lorsque le processus se concentre trop sur l'éclat visuel au détriment de la méthode de fabrication. Rechercher la brillance trop tôt, utiliser un seul procédé pour chaque style, enlever trop de matière et attendre trop longtemps avant de contrôler les bords aboutissent tous au même résultat : une surface plus brillante, mais une pièce d'aspect moins soigné.
Conclusion
En pratique, le meilleur procédé de polissage est généralement celui qui prévient les problèmes avant même l'étape finale de brillance. Si la surface est bien préparée, la pression de polissage maîtrisée et les zones sensibles aux arêtes traitées séparément, il devient beaucoup plus facile d'obtenir une finition brillante sans altérer les contours du cadre. En revanche, dès que le procédé repose sur un polissage intensif pour corriger des défauts de surface antérieurs, les arêtes vives ont tendance à disparaître.
Pour les acheteurs et les équipes produit, l'important est de ne pas se limiter à l'aspect brillant. Une monture polie ne doit pas seulement paraître lustrée sous la lumière. Elle doit conserver la netteté de ses contours, la précision de son pont, la finesse de ses angles et de ses petits détails après la finition. C'est généralement le signe le plus clair d'un polissage réussi.