Les défauts d'assemblage constituent l'un des problèmes les plus coûteux dans la production de montures métalliques, car ils restent souvent invisibles jusqu'à ce que la monture soit soumise à de fortes contraintes. Une monture peut paraître acceptable lors de l'assemblage, mais si le pont, la charnière ou l'embout présente une soudure ou un brasage défectueux, elle peut se fissurer lors de l'essayage, du transport ou de l'utilisation quotidienne. Pour les grossistes, les distributeurs et les marques de lunettes en marque blanche, cela se traduit généralement par des retours, des réclamations clients et une atteinte à la réputation de la marque. Chez eyewearbeyond, nous avons constaté que les défaillances d'assemblage sont souvent imputées à la « mauvaise qualité des matériaux », alors que la véritable cause est plus souvent un contrôle insuffisant du processus, un matériau de remplissage inadapté, une chaleur excessive ou un contrôle qualité irrégulier.
En pratique, aucune norme de soudage ou de brasage ne peut garantir à elle seule l'intégrité d'un assemblage métallique. La prévention des assemblages fragiles repose sur une combinaison de méthodes d'assemblage appropriées, de métaux compatibles, d'un apport de chaleur maîtrisé, d'un savoir-faire reconnu et d'un contrôle rigoureux après assemblage. Les normes sont utiles car elles offrent un cadre de référence pour la cohérence des procédés, mais leur véritable pertinence dépend de leur application rigoureuse en production.
C’est pourquoi les acheteurs doivent aller au-delà de la simple mention d’une norme par un fournisseur. La question essentielle est de savoir comment ce fournisseur maîtrise le processus de fabrication et contrôle la qualité finale des assemblages avant expédition. Pour comprendre ce qui prévient réellement les faiblesses des assemblages dans les structures métalliques, il est nécessaire d’examiner les points de défaillance courants, les méthodes d’assemblage utilisées et les pratiques d’inspection qui font une réelle différence.
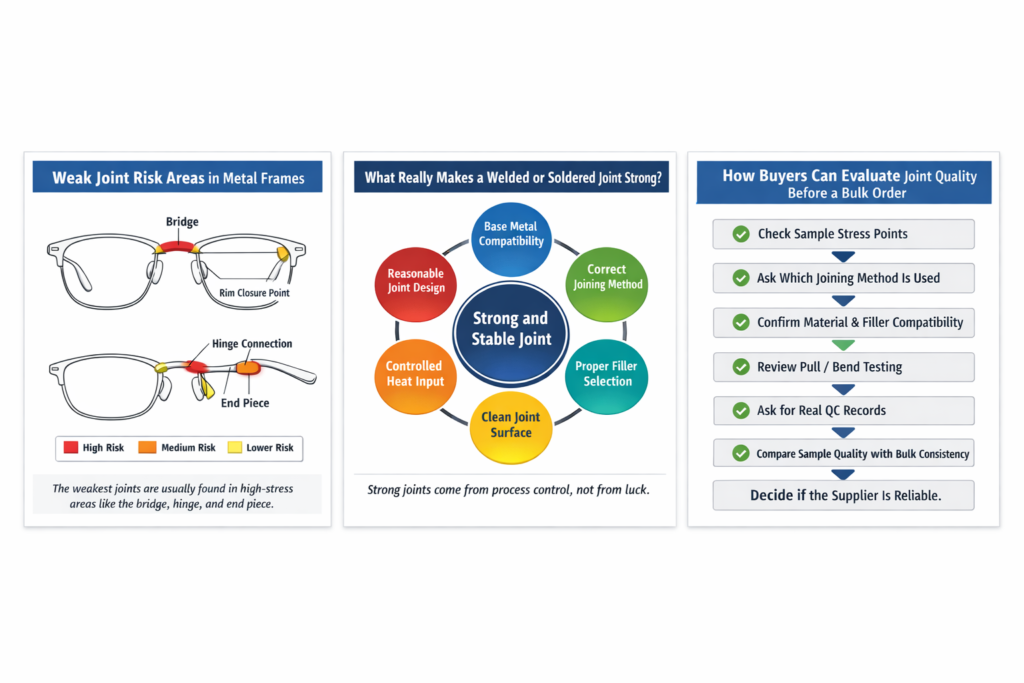
Où se situent généralement les points faibles des articulations dans les structures métalliques ?
Lorsqu'une structure métallique présente un problème d'assemblage, celui-ci ne se manifeste généralement pas au hasard. Le plus souvent, la faiblesse apparaît précisément là où la structure est soumise à des contraintes répétées.
C’est pourquoi les acheteurs expérimentés ne se contentent pas d’examiner la finition générale. Ils analysent d’abord le chevalet, la zone des charnières et l’embout.
Ce sont là que les problèmes ont tendance à commencer.
Le pont est l'un des points faibles les plus fréquents, car il subit des pressions lors de l'essayage et du réglage. Une monture peut paraître parfaitement normale sur la table d'essayage, mais dès qu'on commence à la modeler pour l'adapter au visage du porteur, une articulation fragile du pont peut se fissurer. Souvent, le problème n'est pas évident au départ. Il n'apparaît qu'après que la monture a été légèrement déformée ou manipulée à plusieurs reprises.
La zone de la charnière représente un autre point critique, et c'est souvent là que commencent les réclamations lors des commandes. Contrairement à une pièce décorative, la charnière est constamment en mouvement. Chaque ouverture et fermeture exerce une contrainte sur cette liaison. Si la soudure est légèrement fragile, le problème peut ne pas apparaître en magasin, mais il se manifeste souvent plus tard lors de la manipulation en magasin ou de l'utilisation par le client. La charnière semble d'abord avoir du jeu. Puis elle commence à bouger. Finalement, elle peut se fissurer ou se détacher.
Les embouts méritent également une attention particulière. Ils relient la monture aux branches et supportent donc à la fois les mouvements et la pression. C'est un de ces points faibles qui peuvent paraître impeccables lors des premiers contrôles, mais qui peuvent se révéler défectueux après des ouvertures et fermetures répétées. En production de masse, ce type de faiblesse cachée est dangereux car elle apparaît souvent après l'expédition, et non avant.
Et c'est là le véritable problème des joints fragiles dans les cadres métalliques. Nombre d'entre eux ne cèdent pas immédiatement. Ils cèdent plus tard, après le placage, l'emballage, le transport ou après les premiers jours d'utilisation.
D'après notre expérience, vérifier que la jointure est simplement lisse en apparence est insuffisant. Une apparence impeccable ne garantit pas toujours une fixation solide. Le véritable test consiste à s'assurer de la stabilité des zones de forte contrainte lors du réglage, de l'ouverture, de la fermeture, de l'emballage, de l'expédition et de l'utilisation du cadre.
C’est pourquoi, en pratique, les assemblages les plus importants ne sont généralement pas les plus grands, mais ceux qui subissent les contraintes les plus répétées.
Existe-t-il une norme qui puisse véritablement prévenir la fragilité articulaire ?
Pas vraiment.
C’est là que beaucoup d’acheteurs se font induire en erreur, surtout lorsqu’un fournisseur cite quelques noms génériques et laisse entendre que le problème est déjà résolu.
En production réelle, les joints fragiles ne sont presque jamais évités par une seule norme.
Une norme peut être utile. Elle peut fournir un cadre à une usine. Elle peut rendre le processus plus organisé. Elle peut réduire les erreurs évidentes. Mais elle ne peut pas, à elle seule, renforcer un assemblage de pont, empêcher une charnière de se fissurer ou empêcher une pièce d'extrémité de se desserrer après une utilisation répétée.
Cette partie dépend encore du travail effectif.
Le véritable enjeu est de savoir si l'usine maîtrise le processus d'assemblage. Les matériaux sont-ils compatibles ? Le métal d'apport est-il adapté ? La surface est-elle propre avant chauffage ? La température est-elle suffisamment contrôlée pour éviter les points de fragilité ? L'assemblage est-il correctement vérifié après production ?
Ce sont ces questions qui déterminent si une articulation reste solide.
C’est précisément pour cette raison que certains fournisseurs peuvent parler avec assurance de normes et pourtant livrer des cadres aux assemblages fragiles. La documentation est peut-être là. La terminologie peut sembler professionnelle. Mais si les étapes de production sont négligées, bâclées ou incohérentes, le résultat final peut s’avérer peu fiable.
Nous avons constaté ce problème à plusieurs reprises dans le secteur. Un échantillon semble parfait : la finition est impeccable et le cadre est agréable au toucher. Mais dès que la commande en gros est ajustée, ouverte et fermée à plusieurs reprises, ou transportée, les défauts apparaissent.
Le problème n'est donc pas que les normes soient inutiles.
Le problème, c'est que beaucoup de gens attendent trop du mot « norme » et pas assez du contrôle des processus.
Les normes permettent d'assurer la constance de la production en usine. Elles contribuent à définir les procédures, les étapes d'inspection et les exigences de qualité. C'est précieux. Mais les normes ne deviennent utiles que lorsqu'elles sont concrètement intégrées aux pratiques de production quotidiennes.
Sinon, elles restent sur le papier.
Pour les acheteurs, voici une approche plus pragmatique : ne vous contentez pas de demander si un fournisseur respecte les normes. Renseignez-vous sur la manière dont ces normes sont appliquées au niveau du pont, de la charnière, de l’embout et des autres zones critiques. Demandez quels contrôles sont effectués, quels sont les risques et comment l’usine s’assure que ces problèmes ne se reproduisent pas lors de commandes en gros.
C'est généralement là que se trouve la vraie réponse.
Car, au final, la solidité des articulations ne se résume pas à un nom standard. Elle est le fruit d'un processus suffisamment maîtrisé pour garantir un résultat constant.
Quelles normes sont réellement utiles en production ?
Lorsque les acheteurs s'informent sur les normes, ce qu'ils veulent généralement savoir est simple : lesquelles contribuent réellement à réduire les problèmes rencontrés lors des commandes réelles ?
C'est la bonne question.
Dans la production de cadres métalliques, toutes les normes ne se valent pas. Certaines, bien que séduisantes, n'ont que peu d'impact sur la qualité des assemblages au quotidien. D'autres, moins visibles, font toute la différence : elles permettent à l'usine de garantir la constance de sa production, de maîtriser les risques et de détecter les problèmes avant l'expédition.
C'est ce qui compte en pratique.
4.1. Normes de gestion de la qualité pour la cohérence des processus
Ce n'est pas la partie la plus passionnante du sujet, mais c'est l'une des plus importantes.
Les défauts d'assemblage sont souvent dus à des incohérences. Un opérateur manipule la pièce d'une certaine manière, un autre utilise une température légèrement différente. Un lot passe plus rapidement à l'inspection en raison d'une forte activité de production. Pris individuellement, aucun de ces éléments ne semble dramatique, mais leur combinaison crée des variations. Et c'est précisément à partir de ces variations que les problèmes d'assemblage commencent.
C’est pourquoi les normes de gestion de la qualité sont importantes. Non pas parce que les acheteurs s’intéressent à la documentation pour elle-même, mais parce qu’un bon contrôle des processus permet à l’usine de garantir une qualité constante d’un lot à l’autre.
Concrètement, cela se traduit par des procédures opérationnelles plus claires, un meilleur suivi des lots, des routines d'inspection plus stables et moins de surprises lors du passage de la production de l'échantillon à la commande en gros.
Un échantillon représentatif est une bonne chose.
Un processus reproductible est préférable.
4.2. Normes relatives aux procédures de soudage et de brasage
C’est à ce stade que les normes deviennent plus directement liées à l’articulation elle-même.
Une norme de procédure de soudage ou de brasage utile permet de définir la manière dont l'assemblage doit être réalisé : la méthode à utiliser, le métal d'apport adapté au métal de base, la préparation de surface, la température appropriée et les contrôles à effectuer après l'opération.
Sans ce type de contrôle, on dépend trop des habitudes et des suppositions.
Et les conjectures sont dangereuses dans les cadres métalliques.
Les pièces sont petites, les points de contrainte sont concentrés, et même une légère modification du processus peut affecter le résultat final. C'est pourquoi les normes de procédure sont essentielles. Elles réduisent l'aléatoire, améliorent la reproductibilité du travail et offrent à l'usine une méthode plus claire pour garantir une résistance d'assemblage identique de façon constante, au lieu de se fier uniquement à l'expérience d'un seul opérateur qualifié.
4.3. Exigences de durabilité et de performance du cadre fini
Du point de vue de l'acheteur, c'est souvent à ce stade que la conversation prend tout son sens.
Un fournisseur peut décrire son processus à l'infini, mais la question la plus pertinente est de savoir si le cadre fini est réellement résistant. La charnière supportera-t-elle des ouvertures et fermetures répétées ? Le pont restera-t-il stable lors de l'ajustement ? L'embout résistera-t-il au plaquage, à l'emballage et à l'expédition ?
C’est pourquoi la performance du produit fini est si importante.
Certaines faiblesses de soudure ne sont pas immédiatement visibles après le soudage ou le brasage. Elles apparaissent plus tard, une fois que le cadre a subi les autres étapes de production et a été soumis à une utilisation réelle. C'est pourquoi les normes ou exigences liées à la durabilité sont souvent plus pertinentes que les seules affirmations concernant le processus, car elles recentrent l'attention sur le résultat final.
Et c'est là que les acheteurs ressentent la différence.
4.4. Règles d'inspection interne utilisées par les usines expérimentées
C'est un point que beaucoup d'acheteurs négligent, même s'il en dit souvent plus que les certificats officiels.
Les usines expérimentées finissent généralement par établir leurs propres règles internes. Non pas que les normes externes soient inutiles, mais parce que la production réelle leur permet de constater les défaillances. Elles apprennent quelles structures de pont nécessitent une attention particulière, quelles zones de charnière ont tendance à se desserrer en premier et quels types de joints requièrent un contrôle supplémentaire après le plaquage.
Ce genre de contrôle interne est difficile à falsifier.
Cela se traduit généralement par des actions concrètes : contrôles renforcés sur les assemblages à risque, vérifications simples de traction ou de pliage en cours de production, enregistrement des défauts récurrents, examen plus approfondi des pièces retravaillées et meilleure identification des points faibles potentiels. Ces pratiques internes ne figurent peut-être jamais dans une brochure commerciale, mais elles expliquent souvent la stabilité d'un fournisseur tandis qu'un autre rencontre des problèmes évitables.
Chez eyewearbeyond, c'est souvent ainsi que la véritable qualité est jugée : non seulement par l'existence d'une norme, mais aussi par la capacité de l'usine à appliquer un contrôle là où cela compte le plus.
Car, au final, les normes les plus utiles sont celles qui améliorent concrètement les décisions prises en production. Si une norme aide une usine à fabriquer des assemblages plus robustes, à détecter plus tôt les faiblesses et à maintenir une qualité constante en série, alors elle est utile.
Si cela ne fait que bien sonner dans une conversation, ce n'est pas suffisant.
Qu’est-ce qui rend réellement un joint soudé ou brasé solide ?
C'est là que la conversation devient plus sérieuse.
Car, au-delà des certificats, des appellations standardisées et des affirmations des fabricants, la résistance des joints se résume généralement à quelques points pratiques. Pas des dizaines. Juste quelques principes de base qui doivent être appliqués correctement, systématiquement.
Et si l'un d'eux seulement est défectueux, l'articulation peut paraître correcte au premier abord, mais cela ne signifie pas qu'elle le restera.
5.1. Adaptation de la méthode d'assemblage au matériau du cadre
La réussite d'un assemblage solide commence par une question simple : de quel métal s'agit-il exactement ?
Cela paraît évident, mais c'est plus important que beaucoup d'acheteurs ne le pensent.
Les matériaux utilisés pour les cadres réagissent différemment à la chaleur, aux matériaux de remplissage et à la manipulation. L'acier inoxydable n'est pas comparable au Monel. Le titane, quant à lui, est un cas encore plus particulier. Même des métaux d'apparence similaire peuvent se comporter très différemment une fois l'assemblage amorcé.
Ainsi, lorsqu'une usine utilise la même approche pour un trop grand nombre de matériaux, des problèmes surviennent généralement.
Parfois, le joint semble propre mais se révèle trop fragile. Parfois, la liaison est plus faible que prévu. Parfois, la zone environnante est plus affectée que nécessaire. Rien de tout cela n'est toujours évident au début, c'est pourquoi la compatibilité des matériaux est si importante dès le départ.
Les bonnes usines ne choisissent pas d'abord la méthode d'assemblage en espérant que cela fonctionne.
Ils examinent d'abord le métal.
Ensuite, ils décident de ce qui est logique.
5.2. Utiliser le bon produit de comblement plutôt que le moins cher
C'est un détail que les acheteurs ne remarquent pas toujours, mais qui a un impact important sur la suite des événements.
Le métal d'apport ne sert pas uniquement à coller les pièces. Il influe sur la résistance de la liaison, la flexibilité, la résistance à la corrosion et le comportement du joint après placage, réglage et utilisation prolongée. Si le métal d'apport ne correspond pas bien au métal de base, la liaison peut devenir un point faible, même si l'aspect extérieur est lisse et fini.
Et oui, c'est aussi un des domaines où certains fournisseurs réduisent discrètement leurs coûts.
Un mastic moins cher peut réduire les dépenses à court terme, mais il risque d'entraîner une plus grande fragilité, une adhérence moindre ou une performance moins fiable sur le long terme. C'est pourquoi l'option la moins chère n'est pas toujours la plus économique, surtout si l'on tient compte des retours et des réclamations.
La fiabilité d'un joint dépend de la qualité des matériaux qui le composent.
Pas seulement les matériaux que vous pouvez voir.
5.3. Préparation de la surface de joint avant chauffage
De nombreux joints fragiles apparaissent avant même le début du soudage ou du brasage.
Si la zone de jonction n'est pas correctement nettoyée, le reste du processus est d'emblée compromis. Huile, poussière de polissage, oxydation, résidus des étapes précédentes : tous ces éléments peuvent nuire à l'adhérence. Et dans le cas des lunettes métalliques, où les pièces sont petites et les surfaces de contact limitées, même une faible contamination peut engendrer des problèmes plus importants que prévu.
C’est pourquoi la préparation des surfaces est l’une de ces étapes discrètes qui distinguent une production soignée d’une production précipitée.
Vous ne le verrez peut-être pas dans le cadre final.
Mais on constate souvent le résultat lorsqu'on l'omet.
Une zone de joint propre offre au mastic une réelle chance d'adhérer correctement. Une zone sale présente un risque dès le départ, même si l'opérateur est expérimenté et que l'équipement est performant.
5.4. Maîtriser la chaleur pour éviter que le cadre ne devienne cassant
Un chauffage insuffisant cause des problèmes.
Une chaleur excessive engendre différents problèmes.
Et dans la production de cadres métalliques, les deux se produisent plus facilement qu'on ne le pense.
Si la température est trop basse, le mastic risque de ne pas s'écouler ou d'adhérer correctement, ce qui fragilise le joint. Si elle est trop élevée, le métal autour du joint peut devenir cassant, se déformer légèrement ou s'endommager de façon parfois imperceptible au premier abord. Il arrive que le cadre paraisse encore acceptable. Le véritable problème n'apparaît que plus tard, lors du montage ou d'une utilisation répétée.
C'est pourquoi la maîtrise de la chaleur ne consiste pas à être agressif, mais précis.
Les composants des lunettes sont fins, petits et fragiles.
Il est crucial de ne pas négliger la régulation de la température, notamment au niveau des points de contrainte comme le pont et la base de la charnière. Les usines qui en sont conscientes privilégient généralement un apport de chaleur stable et constant, plutôt que la simple rapidité d'exécution.
5.5. Conception du joint pour réduire la concentration des contraintes
Même un assemblage bien réalisé peut céder prématurément si sa conception concentre trop de force sur un seul point.
Cette partie est souvent négligée.
On a souvent tendance à incriminer la soudure lorsqu'un assemblage cède, mais parfois le problème vient de la structure elle-même. Si la conception du pont concentre les contraintes de manière excessive, ou si la zone d'articulation ne répartit pas correctement les mouvements, le point d'assemblage finit par supporter une charge disproportionnée. Avec le temps, cette pression finit par engendrer une rupture.
Ainsi, la solidité des articulations ne dépend pas uniquement de l'opérateur, mais aussi de leur conception.
Une meilleure conception assure une meilleure répartition de la charge au niveau de l'assemblage. Elle réduit les contraintes répétées en un même point et augmente la résistance du cadre aux conditions d'utilisation réelles. C'est particulièrement important pour les commandes en gros, où même un petit défaut de conception peut engendrer des réclamations récurrentes.
En production réelle, les assemblages les plus solides résultent généralement de la combinaison de trois éléments : une conception adaptée, des matériaux appropriés et un processus adéquat.
Si l'un de ces éléments est manquant, l'articulation peut encore tenir un certain temps.
Mais ce n'est pas « pour un certain temps » que les acheteurs paient.
Quelles méthodes d'assemblage sont les plus fiables pour les cadres métalliques ?
Lorsqu'on compare les méthodes de jonction, on souhaite souvent une réponse simple : laquelle est la meilleure ?
Mais dans la production de châssis métalliques, c'est généralement la mauvaise question.
La question pertinente est plutôt : quelle méthode est la plus adaptée à ce matériau, à cette pièce et à ce niveau de contrainte ?
Car une méthode efficace dans un domaine peut ne pas être optimale dans un autre. Certaines sont plus précises, d'autres plus robustes. Certaines conviennent parfaitement aux applications peu contraignantes, mais s'avèrent risquées dans les zones fréquemment ouvertes, ajustées et manipulées.
C’est pourquoi la méthode la plus fiable est généralement celle qui convient à la tâche, et non celle qui porte le nom le plus impressionnant.
Quelles méthodes d'assemblage sont les plus fiables pour les cadres métalliques ?
Toutes les méthodes d'assemblage ne donnent pas le même résultat, même si le cadre semble correct au premier abord. Dans la fabrication de cadres métalliques, la meilleure méthode est généralement celle qui convient au matériau, à l'emplacement de l'assemblage et aux contraintes que la pièce devra supporter ultérieurement.
C’est pourquoi il n’existe pas de méthode « idéale » unique pour chaque image.
Certaines méthodes sont plus adaptées aux zones minuscules et précises. D'autres sont préférables pour la résistance structurelle. Et certaines sont acceptables dans les zones peu sollicitées, mais risquées dans des endroits comme les ponts ou les articulations.
6.1. Soudage laser pour zones petites et précises
Le soudage laser est souvent une excellente option lorsque la zone de jonction est réduite et que la précision est primordiale. Il crée une zone affectée thermiquement étroite, ce qui contribue à limiter les dommages au métal environnant. C'est un atout majeur dans le domaine de la lunetterie, où les pièces sont fines et l'esthétique est également importante.
Il est particulièrement utile dans les zones délicates où une chaleur excessive peut facilement laisser des marques, des déformations ou une fragilisation.
Mais le soudage laser n'est pas forcément meilleur simplement parce qu'il paraît sophistiqué. Il dépend toujours des réglages de la machine, de l'expérience de l'opérateur et de la maîtrise du processus. Si la configuration n'est pas stable, une soudure laser d'apparence impeccable peut s'avérer moins résistante que prévu.
Alors oui, le soudage laser peut être très fiable. Mais seulement si l'usine sait vraiment comment l'utiliser.
6.2. Soudage TIG pour des assemblages structuraux plus résistants
Le soudage TIG est souvent privilégié lorsqu'une résistance structurelle accrue est requise. Il permet de réaliser des joints solides et, dans les applications appropriées, offre un bon contrôle et une liaison fiable.
Cela dit, ce n'est pas toujours la solution la plus simple pour les petites pièces de lunettes.
Le soudage TIG générant plus de chaleur que le soudage laser, il requiert une grande précaution. Sur les composants à ossature fine, une chaleur excessive peut affecter la zone environnante et entraîner des déformations, des dommages superficiels ou une fragilisation locale si le procédé n'est pas maîtrisé.
En d'autres termes, le soudage TIG peut être puissant, mais ce n'est pas une technique à utiliser à la légère sur des structures métalliques fines.
6.3. Brasage à l'argent pour assemblage de cadres métalliques courants
Le brasage à l'argent demeure l'une des méthodes d'assemblage les plus pratiques et les plus répandues dans la fabrication de charpentes métalliques. Sa popularité durable s'explique par le fait qu'il offre, lorsqu'il est correctement réalisé, un bon compromis entre résistance, facilité d'usinage et coût.
Pour de nombreuses usines, c'est cette méthode qui rend possible la production quotidienne.
Cette technique fonctionne très bien sur les pièces métalliques courantes, surtout si le métal d'apport est adapté, la surface parfaitement propre et la température maîtrisée. Cependant, si l'une de ces étapes est négligée, le brasage à l'argent peut produire des joints d'apparence acceptable, mais qui cèdent prématurément à l'usage.
Ce n'est donc pas la méthode en elle-même qui pose problème, mais son exécution.
6.4. Pourquoi le brasage tendre est moins fiable dans les zones à fortes contraintes
Le brasage tendre a son utilité, mais il n'est généralement pas adapté aux zones à fortes contraintes.
Pour des pièces légères ou des connexions à faible charge, cela peut convenir, mais pour le pont, la base de charnière ou l'embout, la soudure tendre s'avère souvent moins fiable dans le temps. Ces zones, soumises à des mouvements et à des pressions répétés, nécessitent une liaison plus résistante sur la durée.
Le problème n'est pas que la soudure tendre ne fonctionne jamais. Le problème, c'est qu'elle laisse moins de marge d'erreur là où une défaillance coûte cher.
C’est pourquoi les usines expérimentées ont tendance à être plus prudentes. Si une pièce de châssis doit être ouverte, ajustée ou soumise à des contraintes répétées, une méthode d’assemblage plus robuste et plus stable est généralement préférable.
En fin de compte, la méthode d'assemblage la plus fiable n'est pas celle qui porte le nom le plus prestigieux. C'est celle qui convient au matériau, à la pièce, et qui reste stable lors du passage de la phase de prototypage à la production en série.
Pourquoi certains fournisseurs présentent-ils encore des joints fragiles même s'ils affirment respecter les normes ?
C'est une question à laquelle de nombreux acheteurs apprennent à leurs dépens.
Sur le papier, tout semble parfait. Le fournisseur peut parler de contrôle qualité, évoquer les normes de soudage et présenter des certificats. Mais une fois la marchandise livrée, les problèmes commencent à apparaître. Une charnière est lâche. Un pont se fissure lors du réglage. Un embout se désolidarise après plusieurs ouvertures et fermetures.
Alors, qu'est-ce-qu'il s'est passé?
Le problème n'est généralement pas que le fournisseur ignore tout des normes. Le problème, c'est que les normes sur le papier ne se traduisent pas automatiquement par une qualité de travail irréprochable en usine.
7.1. La norme n'existe que sur le papier.
Certains fournisseurs excellent dans la présentation des documents requis, mais cela ne leur permet pas de maîtriser le processus de production. Ils peuvent connaître les normes les plus convaincantes, mais une fois la production lancée, le travail réalisé reste souvent incohérent.
C'est plus fréquent que beaucoup d'acheteurs ne le pensent.
Une usine peut affirmer suivre une procédure, mais si les ouvriers manipulent des pièces de châssis similaires de différentes manières, ou si le contrôle est trop laxiste pour détecter les défauts précoces, la qualité finale des assemblages peut varier d'un lot à l'autre. C'est pourquoi un certificat doit être considéré comme un point de départ, et non comme une preuve en soi.
7.2. Les compétences des travailleurs ne sont pas stables
Dans la production de charpentes métalliques, la qualité des assemblages reste fortement tributaire du savoir-faire humain, même avec l'utilisation de machines. Un opérateur expérimenté peut réaliser des assemblages nets et fiables, avec très peu de défauts. Un autre peut créer des assemblages d'apparence acceptable, mais plus fragiles en interne.
Cette différence compte beaucoup.
Si une usine ne dispose pas d'une formation stable, de méthodes de travail claires et d'une supervision efficace, la production peut varier en fonction du personnel présent sur la chaîne. C'est pourquoi certaines commandes d'échantillons semblent satisfaisantes, tandis que la production en série paraît moins fiable.
7.3. Les différents lots de matériaux se comportent différemment
Tous les problèmes ne sont pas dus à un travail négligent. Parfois, les matériaux eux-mêmes sont à l'origine des variations.
Un lot de métal peut réagir légèrement différemment à la chaleur. Un autre peut présenter des états de surface ou un comportement au formage légèrement différents. Si l'usine n'y prête pas attention, les mêmes paramètres de soudage ou de brasage utilisés précédemment peuvent ne plus donner le même résultat.
C’est là que la maîtrise des processus devient essentielle. Les usines performantes détectent ces variations et s’adaptent. Les usines moins performantes, quant à elles, persistent à utiliser les mêmes paramètres en espérant que tout se passe bien.
C’est à ce moment-là que des problèmes articulaires cachés commencent à se développer.
7.4. L'inspection est trop rudimentaire pour détecter les défauts précoces.
De nombreux joints fragiles passent inaperçus car l'inspection est trop sommaire. Si le contrôle se limite à l'aspect visuel, certains joints défectueux seront validés.
Elles peuvent paraître lisses.
Ils peuvent paraître propres.
Ils peuvent même paraître terminés.
Mais les apparences sont parfois trompeuses.
Un joint peut présenter des faiblesses internes dues à une mauvaise adhérence, une surchauffe, un remplissage incomplet ou une contamination de la zone de jonction. Sans contrôles de traction, de pliage, d'ouverture répétée ou sans règles d'échantillonnage appropriées, ces défauts peuvent passer inaperçus et n'apparaître qu'après expédition ou à la réception par le client.
7.5. La réduction des coûts entraîne une dégradation des matériaux de remplissage ou des procédés de fabrication.
Voici une autre réalité que les acheteurs ne doivent pas ignorer : lorsque les prix se resserrent, certains fournisseurs commencent à faire des économies sur des points que le client ne repère pas facilement.
Ils peuvent opter pour un mastic de qualité inférieure. Ils peuvent raccourcir la préparation de surface. Ils peuvent réduire le temps d'inspection. Ils peuvent augmenter la production au-delà des capacités de sécurité du procédé.
Prises individuellement, aucune de ces décisions ne paraît dramatique. Mais ensemble, elles fragilisent progressivement la fiabilité commune.
Et le pire, c'est que le cadre peut encore avoir l'air en bon état une fois emballé.
C’est pourquoi les acheteurs ne doivent pas se contenter de vérifier si un fournisseur respecte les normes. Ils doivent également s’enquérir du contrôle du processus, du suivi des défauts et des mesures prises en cas de hausse des coûts. Car, en production, les faiblesses sont souvent dues à de petits raccourcis, et non à de grosses erreurs flagrantes.
En fin de compte, la qualité et la fiabilité des joints reposent généralement sur la rigueur, et non sur une formulation soignée, sur de simples certificats ou sur un échantillon parfait.
Cela vient du fait de bien faire les mêmes choses importantes, encore et encore.
Comment les acheteurs peuvent-ils juger de la fiabilité de la qualité des joints d'un fournisseur ?
La plupart des fournisseurs vous diront que leur qualité est stable. La vraie question est de savoir comment vérifier si c'est réellement le cas.
En matière d'assemblages soudés ou brasés sur les cadres métalliques, les acheteurs rencontrent souvent des difficultés lorsqu'ils se fient trop à l'apparence, au prix ou à un seul échantillon de qualité. Un cadre peut paraître propre, poli et bien fini, mais le véritable risque réside souvent dans les points d'assemblage.
C’est pourquoi les questions pratiques importent plus que le discours commercial.
8.1. Demandez où le cadre se casse habituellement lors des tests.
C'est une question très utile car elle permet de savoir si le fournisseur comprend réellement son propre produit.
Une usine possédant une véritable expérience de production sait généralement où les défaillances ont tendance à se produire en premier. Il peut s'agir du pont d'une structure particulière, de la base de la charnière ou encore de la pièce d'extrémité après de nombreuses ouvertures et fermetures. Si le fournisseur peut répondre clairement, c'est souvent bon signe : cela signifie qu'il a constaté de réels problèmes, les a analysés et en a tiré des leçons.
Si la réponse est vague, trop parfaite, ou ressemble à « nos cadres n'ont jamais ce problème », c'est généralement moins rassurant.
Aucune usine n'est parfaite. Mais les usines expérimentées connaissent généralement leurs points faibles.
8.2. Demandez quelle méthode d'assemblage est utilisée pour chaque pièce.
Cette question paraît simple, mais elle en dit long.
Chaque élément d'une monture métallique ne doit pas être traité de la même manière. Le pont, la charnière, l'embout et la branche du support nasal peuvent être soumis à des contraintes différentes ; la méthode d'assemblage doit donc être adaptée à leur emplacement et au matériau. Un fournisseur compétent doit être en mesure d'expliquer pourquoi le soudage laser est utilisé à un endroit, le brasage à l'argent à un autre, ou pourquoi une méthode particulière est évitée dans une zone de fortes contraintes.
Vous n'écoutez pas seulement les termes techniques. Vous écoutez la logique.
S'ils peuvent expliquer la méthode clairement et de manière pratique, cela en dit généralement plus qu'un certificat.
8.3. Demander si les tests de traction, de flexion et de fatigue sont consignés.
Beaucoup d'acheteurs demandent si des tests sont effectués. Moins nombreux sont ceux qui demandent s'ils sont consignés.
Cette différence compte.
Un fournisseur peut affirmer effectuer des tests. Mais de quel type ? À quelle fréquence ? Sur quelles pièces ? S’agit-il d’un simple contrôle ponctuel ou d’une procédure de contrôle régulière ? Et surtout, ces tests sont-ils consignés ?
Lorsque les essais de traction, de flexion, d'ouverture de charnières ou de fatigue sont systématiquement consignés, il devient beaucoup plus facile de repérer les tendances et d'éviter les problèmes récurrents. Sans enregistrement, les essais peuvent se réduire à une simple formalité plutôt qu'à un véritable outil de contrôle.
Et pour la production de masse, cela ne suffit pas.
8.4. Demandez comment les retouches et les défaillances des joints sont suivies.
C'est l'une des questions les plus pratiques qu'un acheteur puisse poser, car elle permet de se rapprocher au plus près de ce qui se passe réellement en interne.
Toute usine connaît un certain niveau de retouches. C'est normal. L'important est de savoir si l'usine comprend les causes des retouches, les zones les plus fréquemment concernées et si ces problèmes sont en voie de réduction. Si un fournisseur peut expliquer comment les défaillances des joints sont suivies par zone, type ou lot, cela signifie généralement qu'il maîtrise le processus au lieu de simplement réagir aux problèmes.
Un fournisseur incapable d'expliquer clairement ce phénomène peut certes produire de bons échantillons, mais la qualité constante des produits en série devient alors plus difficile à garantir.
8.5. Demandez des preuves concrètes du contrôle qualité de la production, et pas seulement des certificats.
Les certificats peuvent être utiles, mais ils ne disent pas tout.
Ce qui est vraiment utile, c'est de voir des preuves concrètes du contrôle qualité en production. Cela peut inclure des rapports d'inspection, des photos de tests, des fiches de contrôle interne, des rapports de lot ou des exemples de gestion des défauts avant expédition. Ces éléments permettent de vérifier si le système qualité du fournisseur est appliqué au quotidien ou s'il reste théoriquement figé dans un dossier.
C’est à ce moment-là que de nombreux acheteurs commencent à voir la différence entre les usines qui parlent bien et celles qui contrôlent réellement les détails.
Un bon fournisseur n'a pas besoin de se cacher derrière de grandes promesses. Il saura généralement vous expliquer le processus de manière simple et directe.
Chez eyewearbeyond, c'est souvent là que la confiance prend tout son sens. Il ne s'agit pas seulement d'affirmer que les assemblages sont solides, mais de démontrer comment cette solidité est vérifiée, où se situent les risques et comment l'usine les maîtrise avant que la production en série ne quitte la chaîne.
Au final, les acheteurs prennent généralement de meilleures décisions lorsqu'ils cessent de se demander seulement : « Respectez-vous les normes ? » et commencent à se demander : « Comment prouvez-vous que les joints resteront fiables en conditions réelles d'utilisation ? »
Voilà la question qui nous rapproche le plus de la vérité.
Sur quoi les acheteurs doivent-ils se concentrer avant de passer une commande en gros ?
C'est à ce stade que beaucoup de problèmes peuvent encore être évités.
Une fois la commande groupée passée, corriger les défauts d'assemblage devient beaucoup plus difficile, plus long et plus coûteux. C'est pourquoi les acheteurs avisés n'attendent pas la fin de la production de masse pour poser les bonnes questions. Ils examinent attentivement la commande avant même qu'elle ne soit confirmée.
Et en ce qui concerne les assemblages de charpentes métalliques, cette attention portée dès le départ peut éviter bien des problèmes par la suite.
9.1. Tests d'échantillons avant discussion du prix
Le prix est important, bien sûr. Mais si l'échantillon lui-même n'est pas stable, il est inutile de négocier fermement le coût.
Un échantillon ne doit pas seulement être esthétiquement réussi. Il doit également être examiné dans les zones les plus susceptibles de présenter des défaillances, notamment le pont, la charnière et l'embout. Si possible, les acheteurs devraient observer le comportement du cadre lors des réglages, des ouvertures et fermetures répétées, et sous de légères contraintes. Une finition impeccable ne suffit pas.
La première question à se poser est : ce cadre est-il résistant ?
Ce n'est qu'après cela que le prix devrait devenir le principal sujet de discussion.
9.2. Confirmation de la compatibilité des matériaux et des charges
C'est un détail que beaucoup d'acheteurs ne remarquent pas, mais qui a une incidence considérable sur la fiabilité à long terme.
Le matériau du cadre et le mastic utilisé pour l'assemblage doivent être parfaitement compatibles. Dans le cas contraire, l'assemblage peut passer l'inspection initiale, mais présenter ultérieurement des fissures, une fragilité accrue ou une faible durabilité. C'est pourquoi il est important de s'intéresser non seulement à la composition du cadre, mais aussi au matériau d'assemblage utilisé et à sa raison d'être.
Un fournisseur qui maîtrise réellement son processus devrait être capable de l'expliquer sans paraître vague.
Ce genre de réponse en dit généralement long.
9.3. Stabilité entre la qualité de l'échantillon et la qualité du produit en vrac
Un bon échantillon est utile. Mais un bon échantillon ne garantit pas automatiquement une bonne commande en gros.
C’est à ce stade que les acheteurs doivent aller au-delà de la qualité en phase de développement. Le véritable enjeu est de savoir si le fournisseur peut maintenir la même résistance des assemblages lorsque la production atteint son volume maximal, avec un effectif plus important et une pression accrue sur la production. Certaines usines excellent dans la fabrication artisanale d’échantillons de haute précision, mais leur qualité se dégrade lors du passage à la production en série.
La question clé est donc la suivante : peuvent-ils reproduire la même qualité de manière constante ?
C'est souvent plus important que l'aspect soigné du premier échantillon.
9.4. Durabilité après placage, assemblage et expédition
Certains problèmes articulaires ne se manifestent pas immédiatement après le soudage ou le brasage. Ils apparaissent plus tard.
Peut-être après le plaquage.
Peut-être après l'assemblage final.
Peut-être après que les cartons aient été déplacés, empilés et expédiés.
C’est pourquoi les acheteurs doivent prêter attention à la qualité du cadre une fois toutes les finitions terminées, et pas seulement à l’assemblage initial. Un joint qui paraît solide avant le placage peut révéler des fissures par la suite. Une charnière qui semble convenable en magasin peut se desserrer après le transport ou des manipulations répétées.
Ce qui compte, ce n'est pas seulement la résistance au stade de la production, mais la durabilité du produit fini.
9.5. Capacité du fournisseur à expliquer clairement le processus
Cela paraît simple, mais c'est souvent l'un des meilleurs filtres.
Un fournisseur qui maîtrise réellement la qualité de ses assemblages est généralement capable d'expliquer sa méthode de façon claire et concrète. Il peut vous indiquer la méthode d'assemblage utilisée pour chaque pièce, les risques courants, les contrôles effectués et les mesures prises en cas de défaut. Il n'a pas besoin de recourir à un jargon technique ni de promettre des résultats parfaits.
Les explications claires découlent généralement d'une réelle compréhension.
Les réponses vagues n'aboutissent généralement pas.
Chez eyewearbeyond, c'est pourquoi la discussion préalable à la production en série est si importante. Il ne s'agit pas seulement de confirmer les plans, les couleurs ou les quantités. Il s'agit aussi de s'assurer que le produit a été fabriqué avec la méthode d'assemblage appropriée, les points de contrôle adéquats et les vérifications nécessaires avant le lancement de la production en série. Car une fois qu'un assemblage fragile entre dans la production en série, il devient rarement un problème mineur.
En fin de compte, les acheteurs se protègent généralement mieux lorsqu'ils privilégient la fiabilité plutôt que l'apparence, le prix ou les documents administratifs. Un échantillon de qualité est appréciable. Mais c'est la constance et la fiabilité du processus de production en série qui comptent vraiment.
Conclusion
D'après notre expérience, les défauts d'assemblage des cadres métalliques sont rarement dus à une seule erreur majeure. Le plus souvent, ils résultent de petits problèmes qui s'accumulent tout au long du processus : un mastic inadapté, un nettoyage de surface insuffisant, une régulation thermique instable ou un contrôle qui, bien que paraissant correct sur le papier, ne détecte pas les véritables points faibles. C'est pourquoi certains cadres peuvent sembler en bon état lors de l'emballage, mais présenter des défaillances ultérieures au niveau du pont, de la charnière ou de l'embout une fois commercialisés.
Pour les acheteurs, l'enjeu principal n'est pas de savoir si un fournisseur maîtrise les normes de soudage ou de brasage. Il s'agit plutôt de sa capacité à garantir une qualité constante et homogène en production de masse. Chez eyewearbeyond, nous sommes convaincus que la fiabilité des assemblages repose sur des décisions pratiques prises au quotidien sur le terrain, et non sur de simples certifications. En fin de compte, les acheteurs évitent généralement les problèmes de faiblesse des assemblages non pas en choisissant le fournisseur aux déclarations les plus convaincantes, mais en choisissant celui qui comprend les causes réelles des défaillances et sait comment les prévenir avant l'expédition.